Produits secs|Comment réduire les vibrations pendant le processus de fraisage ?
Lors du fraisage, des vibrations peuvent se produire en raison des limitations des outils de coupe, des porte-outils, des machines-outils, des pièces ou des montages. Pour réduire les vibrations, certaines stratégies doivent être envisagées.
01 Outils de coupe
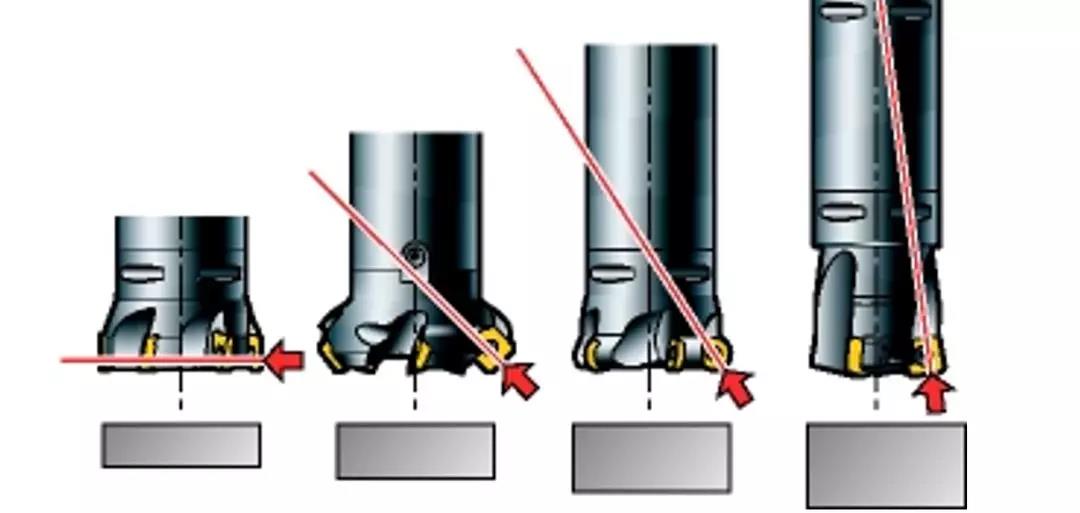
1) Pour le fraisage de surfaces, la direction de la force de coupe doit être prise en compte :
Lors de l'utilisation d'une fraise à 90 degrés, la force de coupe est principalement concentrée dans la direction radiale. Dans des conditions de porte-à-faux prolongées, cela entraînera un balancement de la fraise ; Cependant, lors du fraisage de pièces à paroi mince/sensibles aux vibrations, de faibles forces axiales sont avantageuses.
La fraise à 45 degrés peut générer des forces axiales et radiales uniformément réparties
La fraise à lame circulaire guide la majeure partie de la force vers le haut le long de la broche, en particulier lorsque la profondeur de coupe est faible. De plus, la fraise à 10 degrés transfère la force de coupe principale à la broche, réduisant ainsi les vibrations causées par les longs porte-à-faux de l'outil.
Lors du fraisage, des vibrations peuvent se produire en raison des limitations des outils de coupe, des porte-outils, des machines-outils, des pièces ou des montages. Pour réduire les vibrations, certaines stratégies doivent être envisagées.
01 Outils de coupe
1) Pour le fraisage de surfaces, la direction de la force de coupe doit être prise en compte :
Lors de l'utilisation d'une fraise à 90 degrés, la force de coupe est principalement concentrée dans la direction radiale. Dans des conditions de porte-à-faux prolongées, cela entraînera un balancement de la fraise ; Cependant, lors du fraisage de pièces à paroi mince/sensibles aux vibrations, de faibles forces axiales sont avantageuses.
La fraise à 45 degrés peut générer des forces axiales et radiales uniformément réparties
La fraise à lame circulaire guide la majeure partie de la force vers le haut le long de la broche, en particulier lorsque la profondeur de coupe est faible. De plus, la fraise à 10 degrés transfère la force de coupe principale à la broche, réduisant ainsi les vibrations causées par les longs porte-à-faux de l'outil.
02 Manche de couteau
Utilisation de Coromant Capto ® Le système de porte-outils modulaire peut assembler la longueur d'outils requise tout en conservant une stabilité élevée et un saut minimal.
1) Maintenir la rigidité la plus élevée possible et la longueur la plus courte possible de l'ensemble d'outils
2) Choisir le plus grand diamètre/taille de bielle possible
3) En utilisant Coromant Capto adapté aux fraises surdimensionnées ® Bielles, éviter d'utiliser des bielles de diamètre réduit
4) Pour les fraises de petite taille, utilisez si possible des tiges d'extension coniques
5) Dans le processus final où l'outil de coupe est situé profondément dans la pièce, un outil de coupe étendu est utilisé à la position prédéterminée. Ajustez les paramètres de coupe en fonction de la longueur de chaque outil
6) Si la vitesse de broche dépasse 20 000 tr/min, utilisez des outils de coupe et des porte-outils équilibrés dynamiquement.

Fraise surdimensionnée
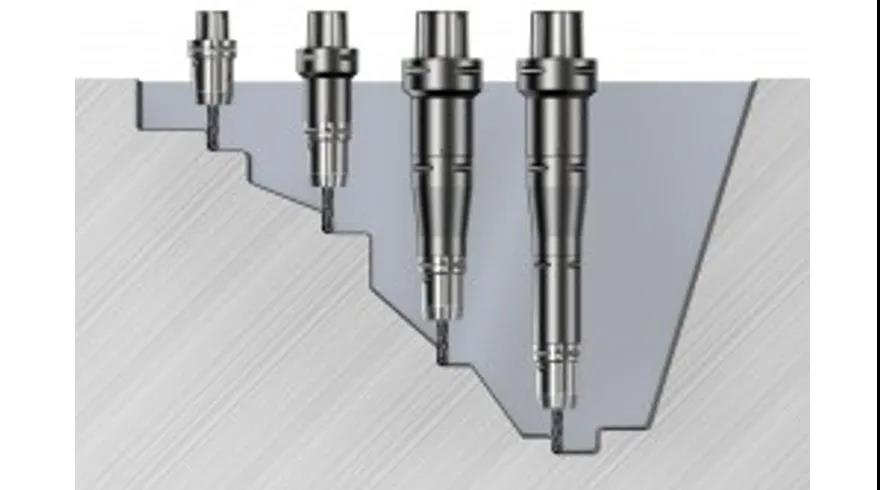
Assurez-vous d'utiliser la longueur d'outil la plus courte possible et augmentez progressivement la longueur.
03 Fraise réduisant les vibrations
Si le porte-à-faux est supérieur à 4 fois le diamètre de l'outil, la tendance aux vibrations de fraisage peut devenir plus prononcée. Les fraises à réduction de vibrations Silent Tools ™ peuvent améliorer considérablement la productivité.
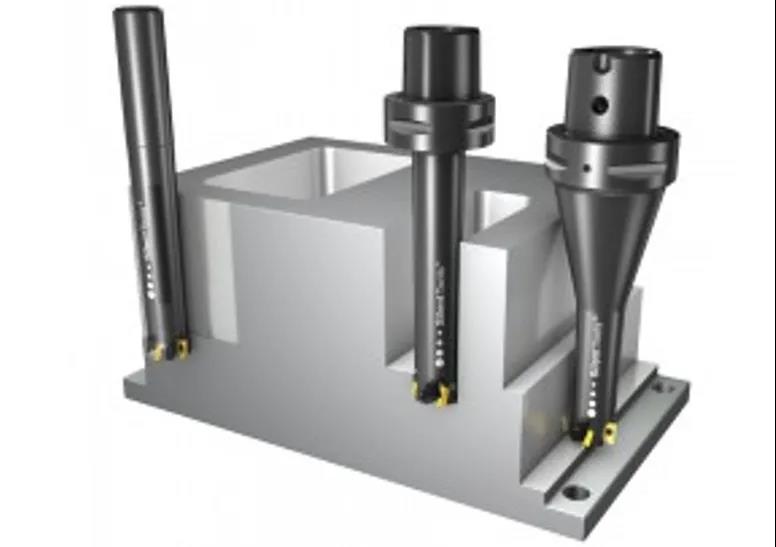
04 Avant-gardiste
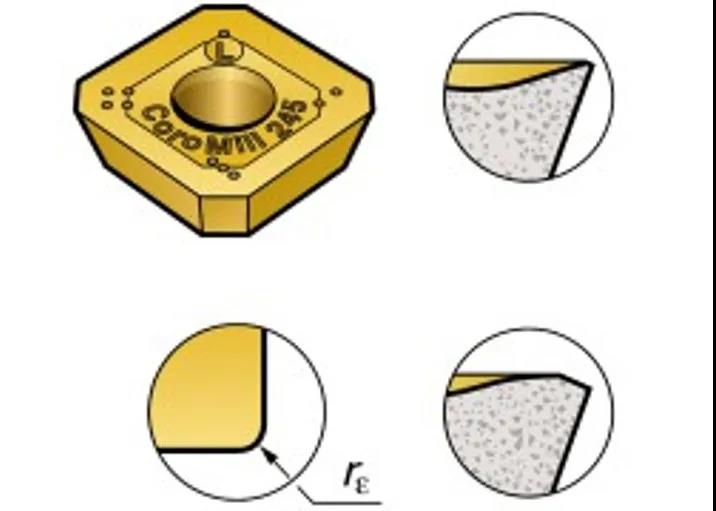
Pour réduire la force de coupe :
1) Choisissez une rainure à faible charge de type L avec des arêtes de coupe vives et un matériau de revêtement fin
2) Utilisez une lame avec un petit rayon de pointe et une petite bande de chant parallèle
Parfois, la tendance aux vibrations peut être réduite en ajoutant davantage d’amortissement au système. Utilisez des rainures de coupe avec des angles de coupe négatifs plus grands et des arêtes de coupe légèrement usées.
05 Paramètres de coupe et programmation du parcours d'outil
1) Assurez-vous de positionner la fraise par rapport au centre de la surface de fraisage
2) Pour les fraises à bords longs ou les fraises en bout KAPR à 90 degrés, utilisez une petite profondeur de coupe radiale (maximum ae=25%) × DC) et une profondeur de coupe axiale (maximum ap=100%) × De)
3) Lors du fraisage, utiliser une faible profondeur de coupe ap et une avance élevée fz, ainsi que des lames circulaires ou des fraises à grande avance avec de petits angles de déviation principale.
4) Pour éviter les vibrations dans les coins lors de la programmation avec un grand arc de coupe, reportez-vous à Fraisage des coins intérieurs.
5) Si l'épaisseur des copeaux devient trop fine, le tranchant se rayera au lieu de couper, ce qui entraînera des vibrations. Dans ce cas, l'avance par dent doit être augmentée
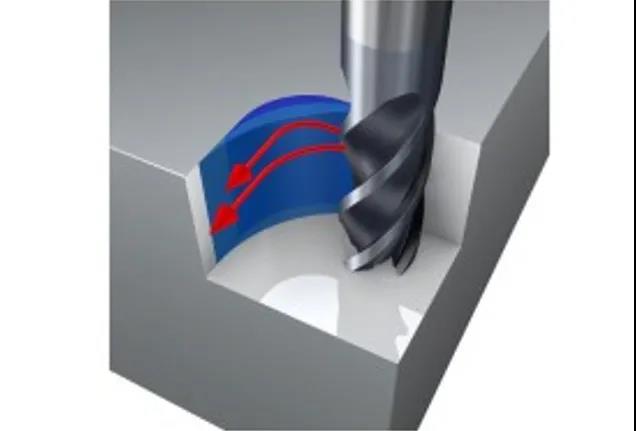
06 Machine-outil
L'état de la machine-outil peut avoir un impact significatif sur l'évolution des vibrations de fraisage. Une usure excessive des roulements de broche ou des mécanismes d'alimentation entraînera de mauvaises performances d'usinage. Choisissez soigneusement les stratégies d'usinage et les directions de la force de coupe pour utiliser pleinement la stabilité de la machine-outil.
Chaque broche de machine-outil comporte des zones instables sujettes aux vibrations. La zone de coupe stable est décrite par le diagramme de stabilité et augmente avec l'augmentation de la vitesse de rotation. Même une augmentation de vitesse aussi faible que 50 tr/min peut transformer le processus de coupe d'un état de vibration instable à un état stable.
07 Pièce à usiner et sa fixation
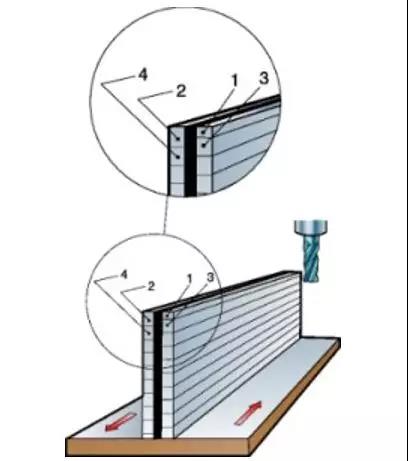
Lors du fraisage de pièces à parois minces/avec bases, et/ou lorsque la rigidité du montage est mauvaise, tenez compte des points suivants :
1) Le luminaire doit être proche de l'établi de la machine-outil
2) Optimiser la trajectoire de l'outil et la direction d'avance vers la position présentant la résistance la plus élevée de la machine-outil/du montage pour obtenir les conditions de coupe les plus stables.
3) Évitez d'usiner dans la direction où la pièce n'est pas correctement soutenue.
4) Lorsque la rigidité du dispositif et/ou de la pièce à usiner est mauvaise dans une direction spécifique, le fraisage inversé peut réduire la tendance aux vibrations.
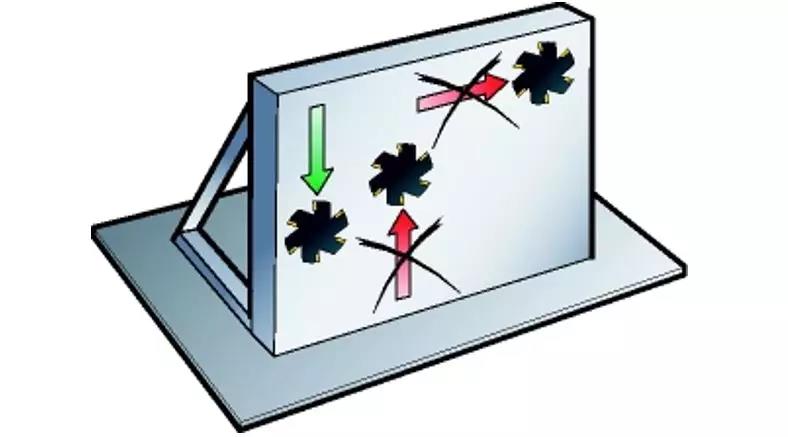
Lorsque la rigidité du montage est mauvaise, utilisez le sens d'avance face à l'établi de la machine-outil
Veuillez noter que la première coupe doit être exécutée à la moitié de la deuxième profondeur de coupe, la deuxième coupe doit être exécutée à la moitié de la troisième profondeur de coupe, et ainsi de suite.