


Comment vaincre la déformation ? Compétences pour le tournage CNC de pièces à parois minces
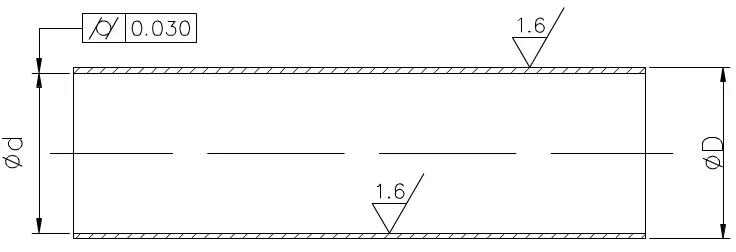
Au cours du processus de découpe, les structures à parois minces sont sujettes à la déformation en raison de l'action des forces de découpe, ce qui entraîne l'apparition de structures elliptiques ou en forme de taille avec de petits centres et de grandes extrémités. De plus, en raison d'une mauvaise dissipation thermique pendant le traitement, les manchons à parois minces sont sujets à la déformation thermique, ce qui rend difficile la garantie de la qualité d'usinage des pièces. Les pièces représentées sur la figure sont non seulement peu pratiques à serrer, mais également difficiles à traiter dans la zone de traitement. Il est nécessaire de concevoir un manchon spécial à paroi mince et un arbre de protection.
L'analyse des processus
Selon les exigences techniques fournies dans le dessin, la pièce est traitée à l'aide de tuyaux en acier sans soudure et la rugosité de la surface du trou intérieur et de la paroi extérieure est de Ra1,6 µm. Cela peut être réalisé par tournage, mais la cylindricité du trou intérieur est de 0,03 mm, ce qui est une exigence élevée pour les pièces à paroi mince. Dans la production de masse, le déroulement du processus est à peu près le suivant : découpe - traitement thermique - face d'extrémité de la voiture - cercle extérieur de la voiture - trou intérieur de la voiture - contrôle qualité.
Le processus de « traitement des trous intérieurs » est la clé du contrôle qualité. Il est difficile de garantir un cylindre de 0,03 mm lorsqu'il s'agit de découper des trous intérieurs, à l'exclusion du cercle extérieur et du boîtier à paroi mince.
Technologies clés des trous de véhicules
La technologie clé du tournage de trous consiste à résoudre les problèmes de rigidité et d’élimination des copeaux de l’outil de tournage de trous intérieurs. Pour augmenter la rigidité de l'outil de tournage du trou intérieur, les mesures suivantes doivent être prises :
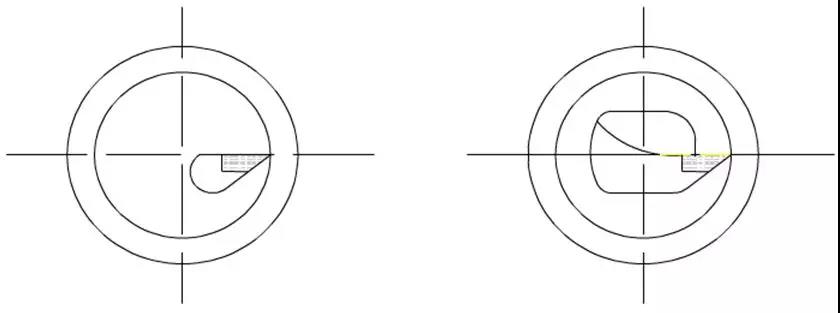
(1) Essayez d'augmenter autant que possible la section transversale du porte-outil. Habituellement, la pointe de l'outil de tournage du trou intérieur est située au-dessus du porte-outil, de sorte que la section transversale du porte-outil soit inférieure à 1/4 de la section transversale du trou, comme indiqué sur la figure de gauche. Si la pointe de l'outil de tournage du trou intérieur est située sur la ligne centrale du porte-outil, la section transversale du porte-outil dans le trou peut être considérablement augmentée, comme le montre la figure de droite.
(2) La longueur d'extension du porte-outil doit être aussi longue que possible de 5-8 mm de plus que la longueur de la pièce à usiner pour augmenter la rigidité du porte-outil de tournage et réduire les vibrations pendant le processus de coupe.
Résoudre le problème de l'élimination des copeaux
Le contrôle principal est la direction du flux de coupe, et l'outil de tournage grossier nécessite que les copeaux s'écoulent vers la surface à usiner (copeau avant). Par conséquent, un outil de tournage de trou intérieur avec un angle d'inclinaison de bord positif est utilisé, comme le montre la figure suivante.

Lors du tournage de précision, il est nécessaire que les copeaux s'écoulent vers le centre de la première rangée de copeaux (évacuation des copeaux du centre du trou). Par conséquent, lors du meulage de l'outil, il convient de prêter attention à la direction de meulage du tranchant et la méthode d'élimination des copeaux doit être avancée le long de l'arc incliné. Comme le montre la figure ci-dessous, le YA6 est utilisé comme alliage pour les outils de tournage de précision. Actuellement, le type M présente une bonne résistance à la flexion, une bonne résistance à l'usure, une bonne résistance aux chocs, ainsi qu'une bonne résistance à l'adhérence et à la température avec l'acier.
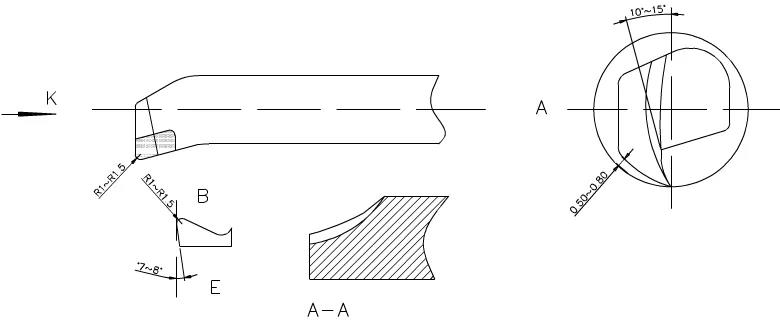
Lors du meulage, l'angle avant est arrondi à un angle d'arc circulaire de 10 degré -15 degré et l'angle arrière est arrondi à une distance de 0.5-0. 8 mm du mur selon l'arc d'usinage (la ligne inférieure de l'outil est dans un arc de cercle dans le sens des aiguilles d'une montre). L'angle du tranchant dans la direction k est § 0.5-1, et le bord poli le long du point B du bord du copeau est R1-R1.5. Il convient de meuler l'angle arrière secondaire à 7 degrés -8 degrés, et les points AA du bord intérieur E sont arrondis pour éliminer les copeaux vers l'extérieur.
Méthode de traitement
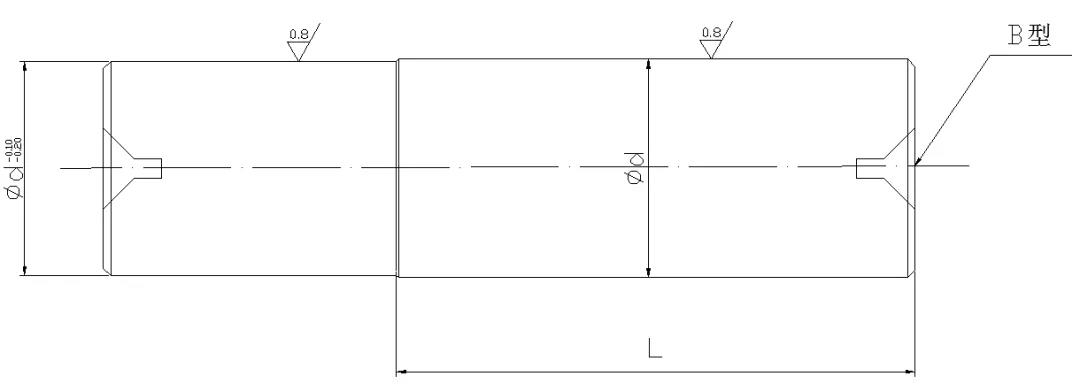
(1) Un puits de protection doit être réalisé avant le traitement. L'objectif principal du protège-arbre est de recouvrir le trou intérieur du manchon à paroi mince avec sa taille d'origine, de le fixer avec les pointes avant et arrière pour traiter le cercle extérieur sans déformation et de maintenir la qualité et la précision du traitement du cercle extérieur. Ainsi, le traitement de l'arbre de protection est une étape cruciale dans le processus de traitement des boîtiers à parois minces.
Acier rond structurel au carbone 45 # utilisé pour le traitement des ébauches de protection d'arbre ; La face d'extrémité de la voiture est équipée de trous supérieurs en forme de B aux deux extrémités, avec un cercle extérieur rugueux et une marge de 1 mm. Après le traitement thermique, le revenu, le façonnage et l'usinage de précision, laissez une marge de 0,2 mm pour le meulage. Retraitez thermiquement la surface écrasée avec une dureté de HRC50, puis meulez-la à l'aide d'une meuleuse cylindrique externe comme indiqué dans la figure suivante. La précision répond aux exigences et elle sera utilisée une fois terminée.
(2) Pour garantir que la pièce puisse être traitée en une seule fois, une position de serrage et une marge de coupe doivent être laissées pour l'ébauche.
(3) Tout d’abord, traitez thermiquement l’embryon rugueux et ajustez-le à une dureté de HRC28-30 (dans la plage d’usinabilité).
(4) L'outil de tournage adopte le C620. Tout d'abord, la pointe avant est fixée en position cône de broche. Pour éviter la déformation de la pièce lors du serrage du manchon à paroi mince, un manchon épais en boucle ouverte est ajouté, comme le montre la figure suivante.
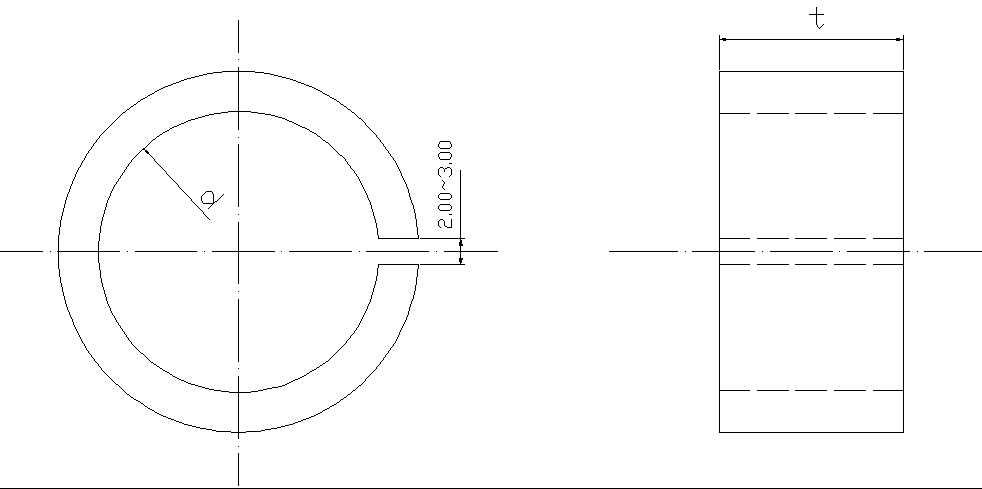
Pour maintenir la production de masse, une extrémité du cercle extérieur du boîtier à paroi mince est traitée pour obtenir une taille uniforme d et la règle t est serrée axialement. Le boîtier à paroi mince est compressé pour améliorer la qualité du trou intérieur de la voiture et maintenir sa taille. Compte tenu de la génération de chaleur de coupe, il est difficile de saisir l’ampleur de l’expansion de la pièce. Une quantité suffisante de liquide de coupe doit être versée pour réduire la déformation thermique de la pièce.
(5) Utilisez un mandrin à trois mâchoires à centrage automatique pour serrer fermement la pièce, tourner la face d'extrémité et tourner grossièrement le cercle intérieur. Laissez une marge de 0,1-0,2 mm pour un tournage de précision et remplacez-le par un outil de tournage de précision pour usiner la marge de coupe requise afin de répondre aux exigences d'ajustement excessif et de rugosité de l'arbre de protection. Retirez l'outil de tournage du trou intérieur, insérez l'arbre de protection sur la pointe avant, fixez-le avec la pointe du siège arrière en fonction des exigences de longueur, remplacez l'outil de tournage du cercle extérieur pour tourner grossièrement le cercle extérieur, puis tournez-le finement pour répondre aux exigences du dessin. Après avoir réussi l'inspection, utilisez un couteau pour couper selon la longueur requise. Pour rendre l'incision de la pièce plate lorsqu'elle est cassée, le tranchant doit être meulé obliquement pour rendre la face d'extrémité de la pièce plate ; La section de l'arbre de protection qui est meulée petit est destinée à être coupée et à laisser des espaces. L'arbre de protection est rectifié petit pour réduire la déformation de la pièce, empêcher les vibrations et éviter les chutes et les collisions pendant la coupe.
Conclusion
Les procédés ci-dessus pour traiter des boîtiers à parois minces ont résolu le problème des déformations ou des erreurs dimensionnelles et de forme qui ne répondent pas aux exigences. La pratique a prouvé que l'efficacité du traitement est élevée, qu'il est facile à utiliser et qu'il convient au traitement de pièces plus longues à paroi mince. Les dimensions sont faciles à contrôler et un achèvement secondaire est obtenu. La production par lots est également plus pratique.


