


Comment gérer les vibrations fréquentes lors du perçage de cavités profondes et le nombre croissant de pièces mises au rebut ?
Le perçage de trous profonds a toujours été un problème difficile dans le traitement mécanique et des moules. Auparavant, un camarade de classe a rencontré un 48 sur un moule en tube de caoutchouc × 215 mm de profondeur, j'espère noter les fosses qu'il a traversées et vous fournir de l'aide et des références.
1, analyse des dessins de pièces et planification des processus
Analyse des dessins de pièces
La partie du moule pour tuyau en caoutchouc illustrée à la figure 1 a 4 diamètres de 48 ×. Un trou d'une profondeur de 215 mm doit être usiné. Dimensions extérieures 420 × deux cent soixante-dix × 250 mm, avec 4 rainures sur les côtés supérieur, inférieur, gauche et droit. La surface du trou comporte des marches et des plans inclinés des deux côtés constituent la surface de montage des rangées.
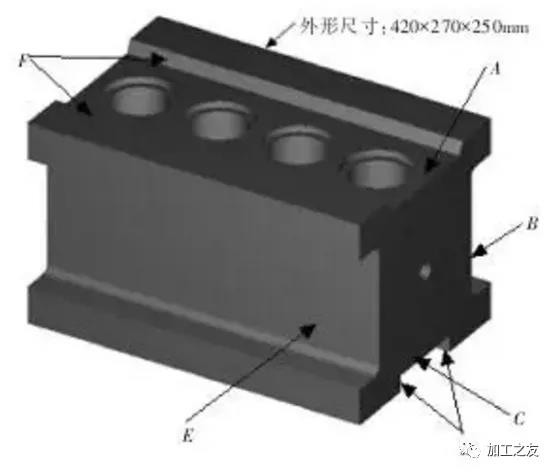 Figure 1 : Pièces du moule pour tubes en caoutchouc
Les dimensions de la pièce sont indiquées sur la figure. L'exigence du processus pour cette pièce est que la conicité du trou ne peut pas dépasser {{0}},1 mm et que la valeur de rugosité de la surface est Ra3,2 μ m. La tolérance de la dimension d'espacement des trous ne peut pas dépasser 0,03 mm, et la perpendiculaire est de 0,03 mm. Le produit de ce moule est un tuyau en verre, avec une épaisseur de paroi de seulement 0,8 mm. Le client demande à ce que les épaisseurs supérieures à 0,8 mm ne soient pas reçues. On peut dire que plus c'est fin, mieux c'est, afin de réduire les coûts.
À cette époque, je n’avais vraiment aucune confiance dans une partie aussi difficile. Bien que notre unité soit uniquement responsable du traitement des trous de forage à cavité profonde, d'autres clients pouvaient coopérer au traitement. Après plusieurs tentatives, un plan de traitement simple et raisonnable a été élaboré.
Planification des processus
Séquence d'usinage simple avant d'aléser les pièces
Une fois le matériau fini renvoyé, la fraiseuse traite d'abord les positions des rainures des deux côtés, comme le montre la figure 1, où B et E sont d'abord rendus rugueux puis affinés, jusqu'à ce que le nombre soit atteint.
Le pas sur la face avant de l'usinage est grossier, avec une marge de 0,5 mm sur un côté, comme le montre la figure 1 aux points A et F.
La marche sur la surface inférieure de l'usinage doit être rendue rugueuse, avec une marge de 0,5 mm sur un côté, comme indiqué dans les positions C et D.
Réinstallez ensuite la table d'étalonnage de la pince, centrez-la sur les quatre côtés, percez le centre pour le positionnement et utilisez des forets d'un diamètre de 10 mm, 24 mm et 35 mm pour la traiter par étapes. Enfin, utilisez un foret d'un diamètre de 44 mm pour le percer et le rendre rugueux.
Une fois terminé, broyez la surface et le fond de la grande machine à broyer l'eau, comme indiqué sur la figure 2, et assurez-vous d'un parallélisme de 0,03 mm.
Comme le montre la figure 1, une surépaisseur d'usinage de précision de 0,3 mm est réservée au meulage des côtés B et E.
La référence de serrage et de positionnement des pièces
La pièce à usiner est directement serrée sur la table de travail CNC, avec quatre pieds de moule fermement fixés et calibrés avec une erreur contrôlée à moins de 0,03 mm.
2, usinage CNC des pièces
Analyse des dessins de pièces
Outil d'alésage fabriqué par vous-même : Tout d'abord, fabriquez un porte-outil d'alésage comme indiqué sur la figure 3, en matériau 837H. Commencez par le rendre rugueux, laissez une marge de 0,5 mm, traitez-le thermiquement, puis utilisez une meuleuse cylindrique externe pour le traitement, en veillant à assurer la coaxialité. Achetez des pièces standard pour petits porte-couteaux avec inserts de lame 10 × 10 mm, lame facile à remplacer, garantissant la taille.
L'angle d'inclinaison du petit porte-couteau intégré est de 20 degrés et il est traité par coupe au fil avec un ajustement légèrement serré. Percez des trous sur le porte-outil d'alésage avec des vis hexagonales M6 mm et verrouillez le petit porte-outil avec les vis hexagonales. Le petit porte-couteau standard est équipé de lames en alliage dur, avec un angle de déviation principal de 30 degrés et un angle de dégagement de 15 degrés sur la surface arrière de la lame. La pointe de la lame a un angle de R0,3 à R0,4 mm et la surface de contact est minimisée autant que possible pour éviter les vibrations.

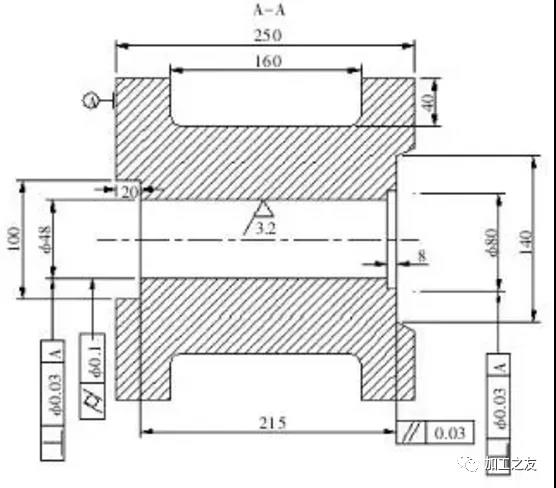 Figure 2 Diagramme de taille des pièces
Détermination du plan de traitement
Plan de traitement des trous 1
L’utilisation de la coupe rapide au fil est la méthode la plus directe et la plus simple, sans nécessiter de coupe grossière. Cependant, en raison de la taille trop profonde, qui est de 215 mm, il est difficile de résoudre le problème du refroidissement et du rinçage pendant le traitement, et il est facile de casser le fil, ce qui entraîne des valeurs de rugosité de surface qui ne répondent pas aux exigences.
Plan de traitement des trous 2
En utilisant un traitement lent de coupe de fil, en raison de la profondeur du trou, il est facile de casser le fil, mais le coût de traitement pour chaque trou est d'environ 1945 yuans, et le coût total de coupe de fil pour le moule est de près de 7700 yuans, loin dépassant le calcul des coûts du client.
Plan de traitement des trous 3
Traitement de fraisage externe CNC, utilisant une fraise allongée pour charger des particules de coupe rondes ou en alliage de diamant, traitement de stratification en profondeur. En raison de la grande surface de contact, le bruit lors de chaque usinage d'avance et de retrait est très fort et dur, ce qui entraîne une mauvaise rugosité de surface et une mauvaise précision dimensionnelle. Il y a aussi des rainures inversées occasionnelles au milieu, et la rugosité ne peut pas être contrôlée, loin de répondre à la norme.
Plan de traitement des trous 4
L'usinage d'alésage CNC est réalisé à l'aide du modèle 850B, adapté aux machines-outils générales. La hauteur de l'axe Z de ce modèle est de 500 mm, ce qui peut répondre aux exigences d'usinage du porte-outil d'alésage 230 et de la profondeur du trou de la pièce à usiner de 250 mm. Le temps d'usinage pour chaque trou n'est que de 2 heures, avec une grande précision d'usinage. La valeur de rugosité de surface et la précision dimensionnelle répondent aux exigences du dessin. En comparant le coût, la précision d'usinage et la difficulté d'usinage, le schéma d'usinage des trous du schéma 4 est sélectionné.
Processus d'alésage CNC
Alignement des pinces
Sur la machine-outil, serrez les quatre coins de la pièce et nivelez la position parallèle et la planéité de la pièce. S'il dépasse {{0}}.03 mm, réaffûtez les parties supérieure et inférieure de la pièce, sinon il est difficile d'assurer la verticalité du trou. La tolérance de la table d'étalonnage doit être contrôlée à moins de 0,02 mm, avec 4 faces divisées en centres. La surface de la deuxième marche doit être utilisée comme face zéro pour l'usinage de l'axe Z, et il doit y avoir autant d'espace de levage d'outil que possible.
Porte-outil d'alésage
Pour le premier usinage grossier, utilisez une carte de jauge pour mesurer la taille de la lame d'alésage supérieure au grand porte-outil. Réservez environ {{0}},5 mm sur un côté pour l'usinage grossier afin de faciliter l'usinage de semi-précision. L'angle de déviation principal de la lame d'alésage est de 30 degrés, l'angle de dégagement de la surface arrière de la lame est de 15 degrés et le coin arrondi de la pointe de la lame est de R0,3 à R0,4 mm. Essayez de réduire autant que possible la surface de contact et les contraintes pour éviter que les vibrations ne provoquent une inversion. La surface de la pointe de l'outil d'alésage sur la pièce est nulle.
Programme ennuyeux
Format d'instruction G76X_ Y_ Z_ R_ Q_ P_ F_ ;, G76 est une précision instruction d'alésage, avec les coordonnées des trous X/Y/Z. P représente une pause au fond du trou et Q représente un décalage de pause après l'usinage de l'outil. Lors du levage de l'outil, il est important d'éviter de rayer la face usinée.
Paramètres d'usinage grossier
La vitesse S est de 120 tr/min, l'avance F est de 80 mm/min, la quantité de coupe est de 1,0 mm et l'huile de coupe est un liquide de refroidissement. La fluidité de l'huile doit être bonne et le refroidissement est en place.
Paramètres d'usinage de semi-précision
Une fois l’usinage grossier terminé, effectuez le comptage et l’inspection des cartes. La taille du trou intérieur profond peut être mesurée à l’aide d’une jauge de trou intérieur, qui présente généralement un certain degré de conicité. La vitesse S est de 110 tr/min, l'avance F est de 70 mm/min et la quantité de coupe est de 0,6 mm. L'huile de coupe est un liquide de refroidissement et sa fluidité doit être bonne. Refroidissement en place pour garantir la rugosité de l'usinage de précision.
Paramètres d'usinage de précision
Traitez chaque trou avec une lame neuve, avec une vitesse S de 100 tours par minute et une vitesse de 60 mm par minute. Mesurez la position de la lame avec un micromètre et verrouillez le petit porte-outil pour le traitement. Essayez d'abord de percer, car il y a un pas de 15 mm sur la surface supérieure de la pièce jusqu'à ce que la taille réponde aux exigences du dessin.
3, programmation
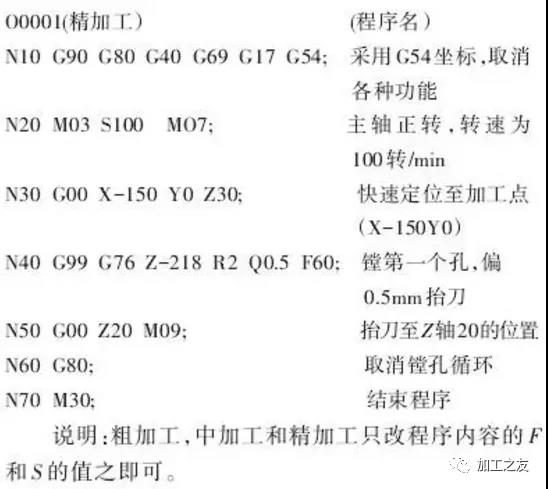
Explication : L'usinage d'ébauche, l'usinage intermédiaire et l'usinage de précision nécessitent uniquement de modifier les valeurs de F et S dans le contenu du programme.
Ce plan d'usinage a subi plusieurs améliorations sur site, à commencer par le plan d'usinage de fraisage de forme. Au cours du processus, l'outil doit être soulevé plusieurs fois pour remplacer les particules coupantes. Le temps de traitement pour chaque trou est d'environ 4 heures et la valeur de rugosité du trou traité est un véritable casse-tête pour les clients. En conséquence, il faut une journée à la machine pour économiser le polissage du moule d'un trou dans le deuxième processus, et la rondeur du trou circulaire poli n'est toujours pas qualifiée.
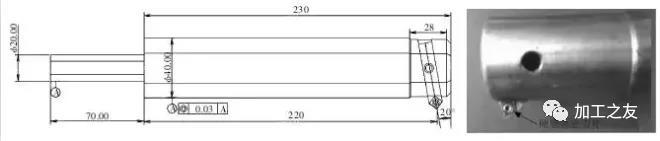
Figure 3 Porte-outil d'alésage
L'utilisation de l'alésage implique principalement le réglage des deux paramètres d'avance et de vitesse. Le calcul normal de la vitesse d'avance est Vc=π DN/1000. Après de multiples traitements sur site et une amélioration continue, le résumé final est que la vitesse d'usinage de précision S est de 100 tr/min et l'avance F est de 60 mm/min. Bien que les résultats soient simples et nécessitent beaucoup d'efforts, il est conclu que l'usinage intermédiaire/semi-précision et l'usinage de précision peuvent être effectués une fois chacun, et que le temps de traitement total pour chaque trou est dans les 2 heures. Les valeurs de cylindricité et de rugosité sont toutes conformes. les normes, réduisant le temps de traitement secondaire du client, améliorant véritablement l'efficacité de la production et recevant les éloges du client.
Bien que ce plan d'usinage final d'alésage soit simple, le processus n'est en effet pas facile. Sans aucun détail, l'effet de l'usinage peut être différent. La plus grande préoccupation lors de l'alésage de trous profonds est la peur des vibrations pendant le processus d'usinage, qui peuvent provoquer une force excessive et entraîner des déformations inversées, et la pièce à usiner sera mise au rebut. Par conséquent, en termes de sélection des lames, de précautions et d’autres paramètres de traitement, nous espérons fournir des références et des mesures préventives.


