Collection complète de méthodes et stratégies de fraisage
1
Méthode de fraisage
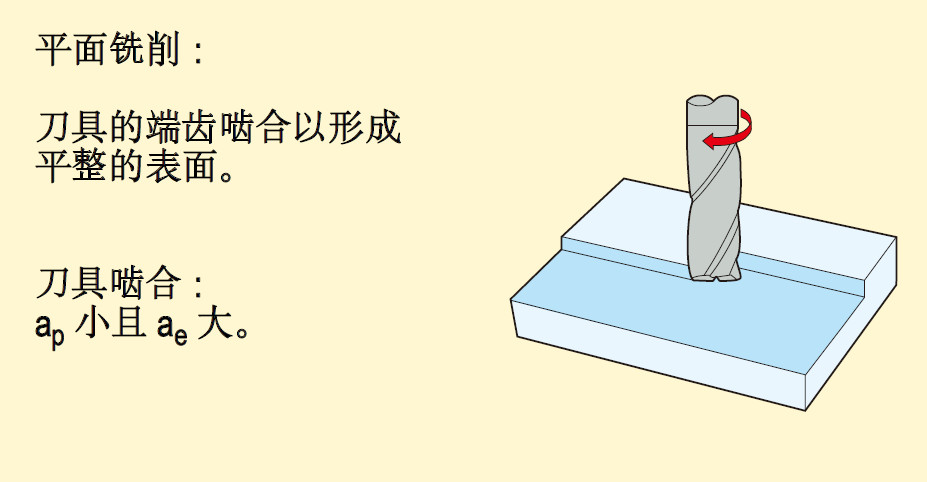
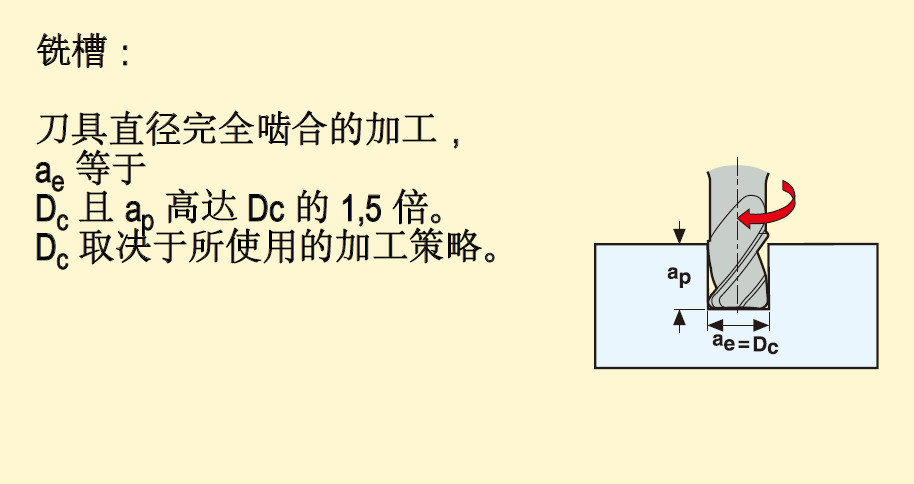
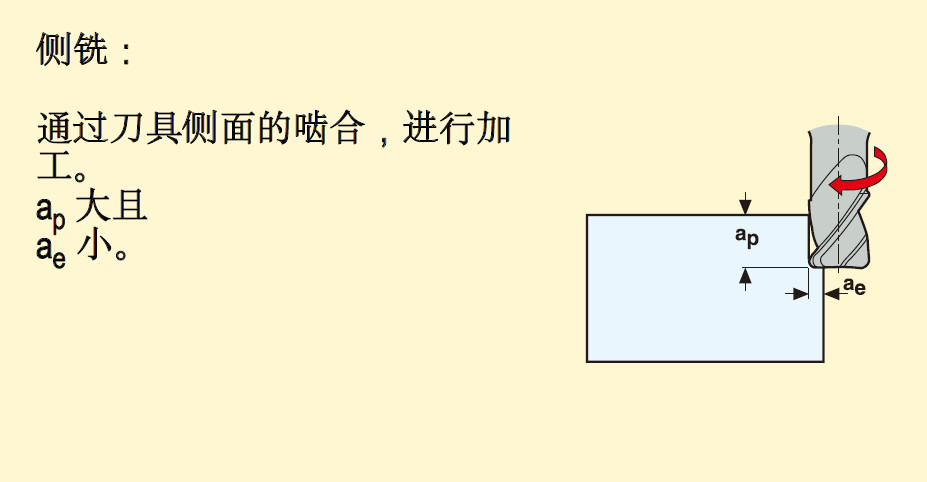
1) Traitement de fraisage de base
Y compris : fraisage plat, fraisage de rainures, fraisage latéral et fraisage de profilés.
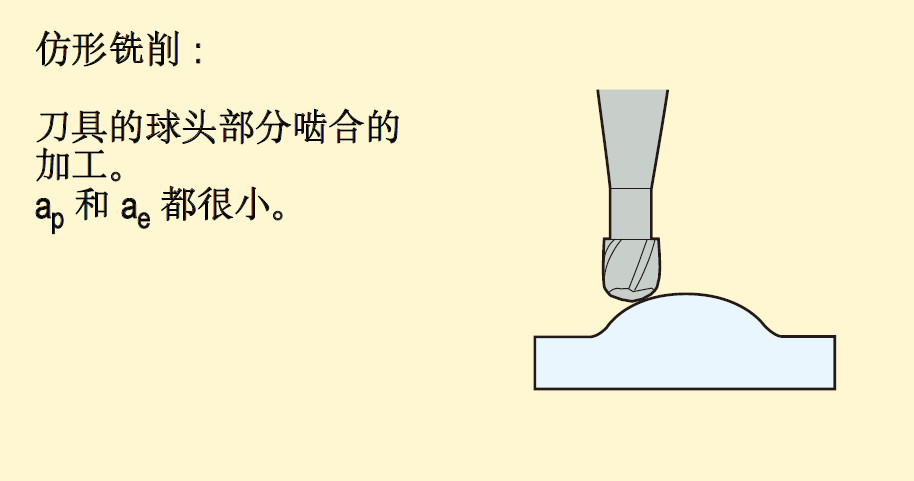
2) Traitement de fraisage avancé
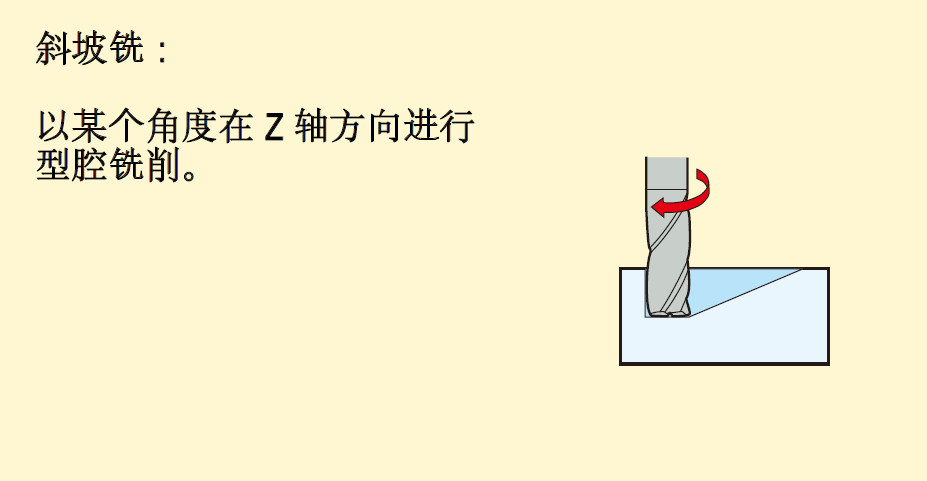
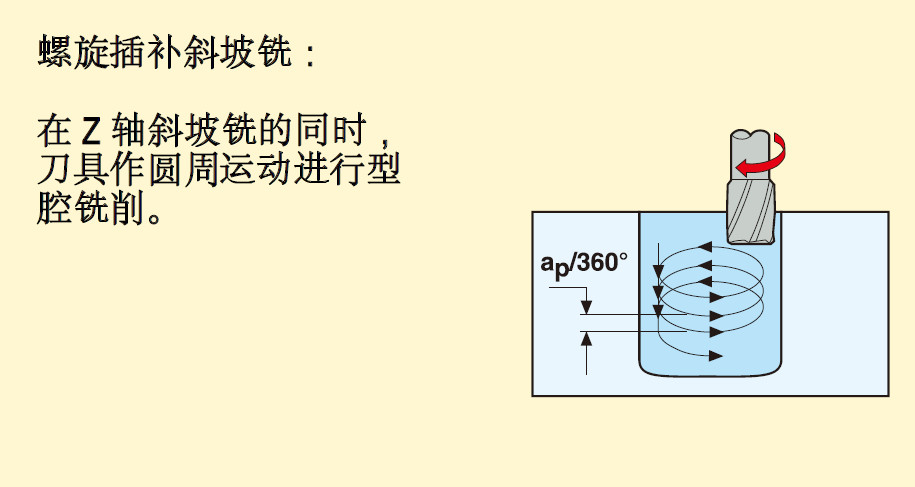
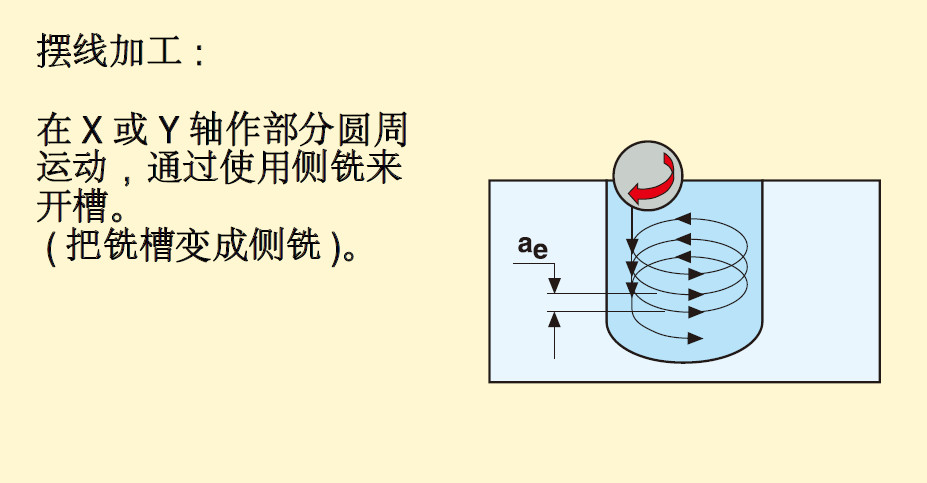
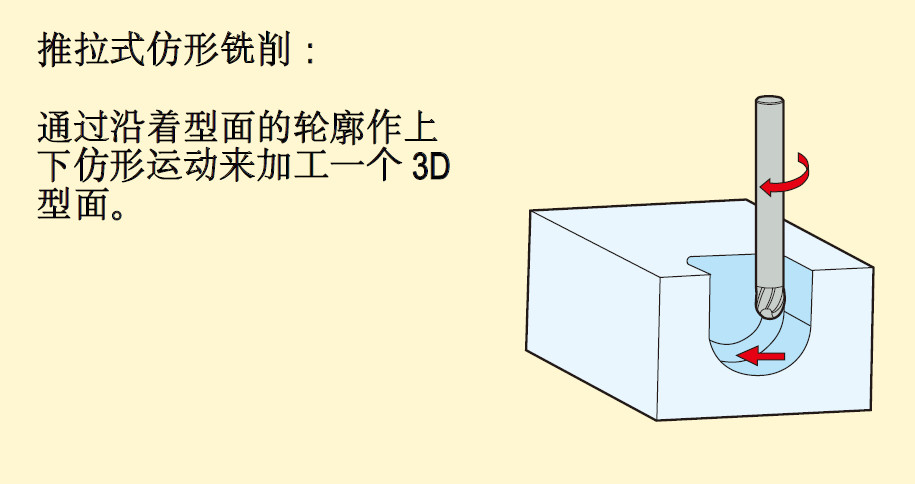
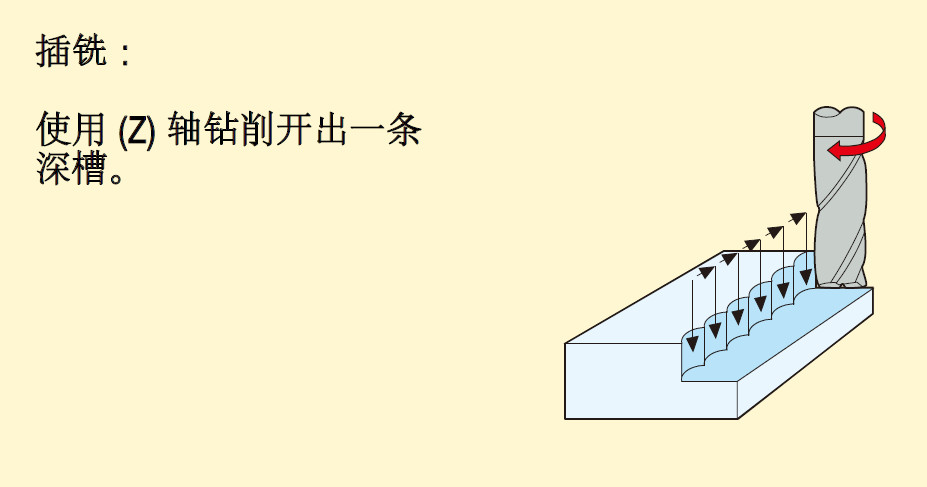
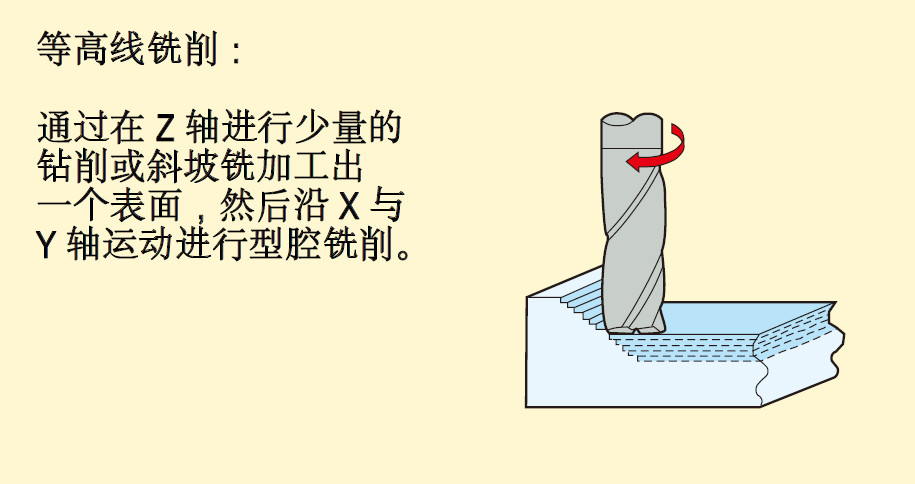
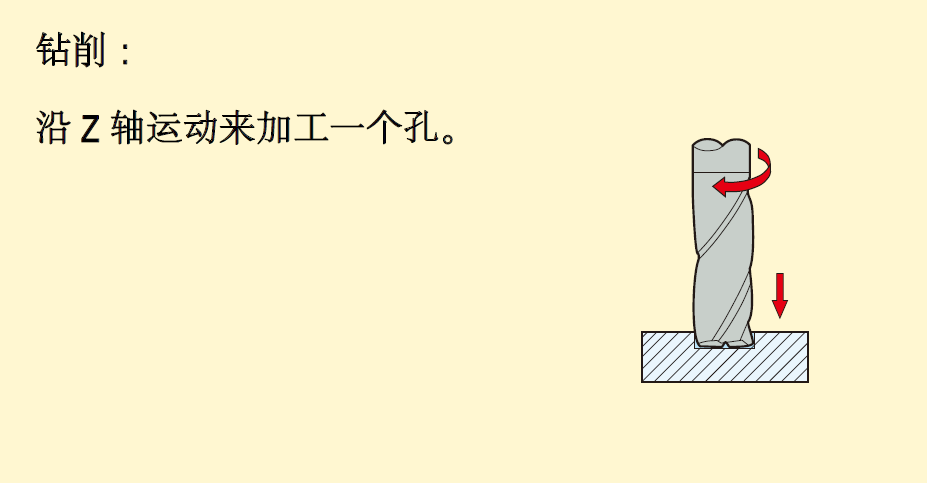
Y compris : fraisage de pente, interpolation de filetage, fraisage cycloïdal, fraisage de profils push-pull, fraisage de rainures, fraisage de contours et perçage.
2
Définition de la stratégie de fraisage
(1) Traitement ordinaire
Il s’agit d’une stratégie de traitement à des fins générales. Le rapport entre la largeur de coupe et la profondeur de coupe peut varier en fonction du type de processus.
1) Caractéristiques de l'outil : L'outil a un tranchant relativement long et un diamètre de noyau plus petit, et n'a pas d'exigences de haute précision.
2) Exigences relatives aux machines-outils : Aucune exigence particulière.
3) Champ d'application : Avec la technologie CNC de base, les méthodes d'usinage avancées très difficiles ne sont pas réalisables ; Le taux d'enlèvement de matière ne peut atteindre qu'un niveau moyen ; Les domaines d'application comprennent généralement de petits lots et une large gamme de matériaux.
(2) Usinage à grande vitesse
Il s'agit d'une stratégie d'usinage qui combine une faible profondeur de coupe radiale, une vitesse de coupe et une avance élevées ; Selon la méthode adoptée, un taux d'enlèvement de matière élevé et une faible valeur Ra peuvent être obtenus. Les caractéristiques typiques de cette stratégie sont une faible force de coupe, moins de chaleur transférée à l'outil et à la pièce, une formation réduite de bavures et une précision dimensionnelle élevée de la pièce ; Dans le cadre d'un usinage à grande vitesse, l'utilisation de vitesses de coupe plus rapides que l'usinage régulier peut permettre d'obtenir des taux d'enlèvement de métal élevés et une bonne rugosité de surface.
1) Caractéristiques de l'outil : Stable (diamètre de noyau plus grand et longueur de coupe plus courte), espace de copeaux clair et bien formé, propice à une bonne élimination des copeaux et à un bon revêtement.
2) Exigences de la machine-outil : contrôle CNC à grande vitesse, vitesse élevée et vitesse d'avance rapide de l'établi.
3) Champ d'application : L'acier trempé (48-62 HRC) dans l'industrie du moule est soumis à un usinage de semi-précision et à un usinage de précision, avec un délai de livraison court. En utilisant les bons outils de coupe et des méthodes d’usinage avancées, cette technologie peut également être appliquée à de nombreux autres matériaux.
(3) Traitement haute performance
Il s’agit d’une stratégie de traitement qui permet d’atteindre un taux d’enlèvement de métal très élevé. La caractéristique typique de cette stratégie est que la largeur de coupe est le double de celle de Dc et la profondeur de coupe est de 1-1,5 fois celle de Dc, en fonction du matériau de la pièce à usiner ; Dans le cadre d'un usinage haute performance, l'utilisation d'une méthode d'usinage avec une charge de copeaux beaucoup plus élevée que l'usinage ordinaire peut permettre d'obtenir des taux d'enlèvement de copeaux extrêmement élevés.
1) Caractéristiques de l'outil : Une structure de maintien des copeaux spécialement développée sur la rainure d'évacuation des copeaux de l'outil, avec une petite pointe de lame plate ou incurvée à 45 degrés pour la protection, un espace de maintien des copeaux particulièrement lisse, un revêtement, avec ou sans poignée fixe latérale .
2) Exigences des machines-outils : haute stabilité, exigences de puissance élevées, système de serrage à haute rigidité.
3) Champ d'application : Dans la production et la transformation à grande échelle, l'efficacité de la production est un indicateur clé, ou dans la transformation de produits uniques qui nécessitent des taux d'enlèvement de métal élevés.
(4) Traitement à haute alimentation
Il s'agit d'une stratégie d'usinage à grande avance qui combine une coupe complète sur tout le diamètre de l'outil avec une faible profondeur de coupe. Lors d'un usinage à vitesse d'avance élevée, il est possible d'obtenir un taux d'enlèvement de métal élevé et une bonne rugosité de surface en utilisant une vitesse d'avance plus rapide que l'usinage normal.
1) Caractéristiques de l'outil : pointe d'outil spécialement développée, longueur de coupe extrêmement courte et revêtement.
2) Exigences des machines-outils : haute stabilité et possibilité d’une vitesse d’avance élevée.
3) Domaines d'application : De l'acier doux à l'acier trempé, en passant par l'alliage de titane et l'acier inoxydable, il est très efficace comme pré-traitement avant l'usinage à grande vitesse et peut également être utilisé pour l'usinage de cavités profondes. L’un des avantages de cette technologie est qu’elle permet aux utilisateurs de réaliser une programmation simple, sécurisée et rapide en FAO. L'utilisation de la stratégie dite de fraisage de contours facilite la programmation de formes complexes sans une expérience approfondie en programmation.
(5) Microtraitement
Il s'agit d'une stratégie d'usinage qui utilise des diamètres d'outils extrêmement petits.
1) Caractéristiques de l'outil : plage de diamètres de Ø 0,1 à 2,0 mm, longueur de coupe courte, large plage de réduction du diamètre extérieur, haute précision, revêtement.
2) Exigences des machines-outils : précision de broche élevée, vitesse de rotation élevée, CNC et stabilité thermique pour empêcher l'allongement de la broche.
3) Champ d'application : réalisation de divers traitements de cavités sur une variété de matériaux.
3
Paramètres de fraisage et formules de calcul
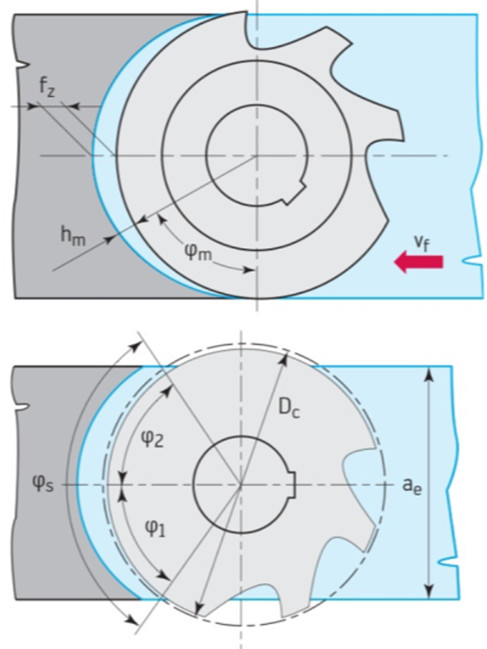
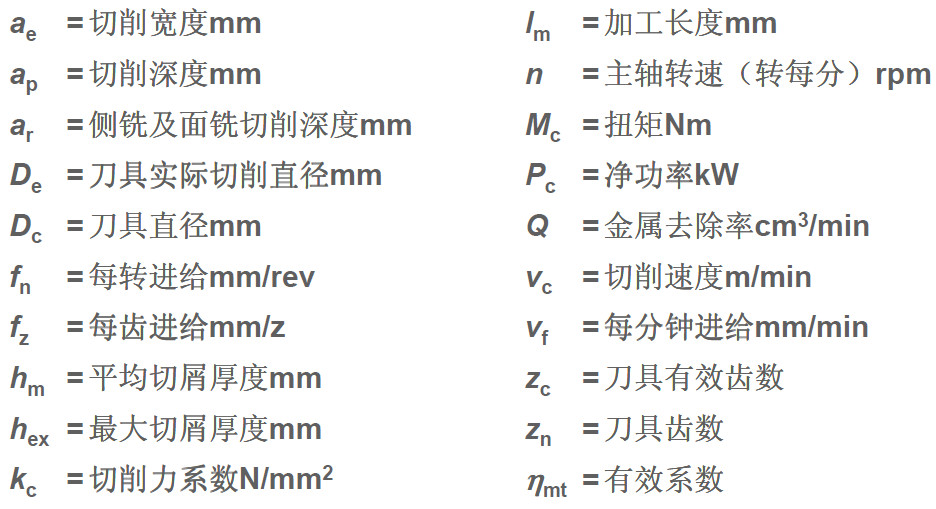
Formule de calcul des paramètres de coupe :
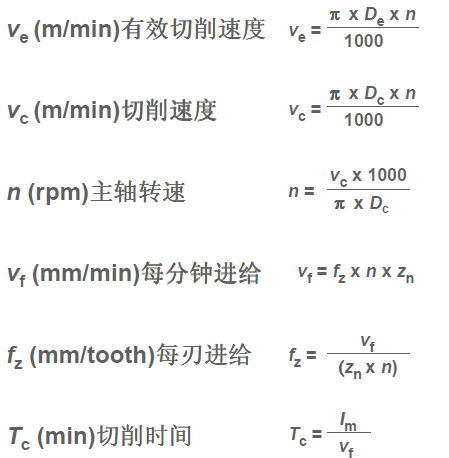
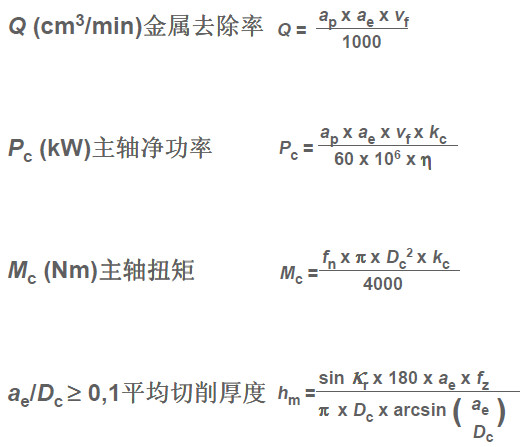
4
Résumé du fraisage
1) Vérifiez la puissance et la rigidité de la machine-outil pour vous assurer que le diamètre de la fraise utilisée peut être aussi court que possible dans le porte-à-faux de l'outil utilisé dans la machine-outil ;
2) Le nombre de dents de la fraise est modéré pour garantir qu'il n'y a pas trop de lames engrenant avec la pièce en même temps et provoquant des vibrations pendant le traitement. Lors du fraisage de pièces ou de cavités étroites, la lame doit être suffisamment engagée dans la pièce ;
3) Avance appropriée par dent pour obtenir de bons résultats de coupe et réduire l'usure de l'outil lorsque les copeaux sont suffisamment épais. Adopter des lames de type rainure à angle avant pour obtenir des effets de coupe fluides et la puissance la plus faible ;
4) Le diamètre de la fraise adapté à la largeur de la pièce à usiner ;
5) Corriger l'angle de déviation principal (45 degrés adaptés au fraisage général) ;
6) Position appropriée de la fraise ;
7) N'utilisez du liquide de coupe que lorsque cela est nécessaire, le fraisage à sec entraîne généralement une meilleure durée de vie de l'outil.