


Collection complète de techniques de traitement sur tour CNC !
Le tour à commande numérique est une machine-outil automatisée de haute précision et à haut rendement. L'utilisation d'un tour à commande numérique peut améliorer l'efficacité de l'usinage et créer plus de valeur. L'émergence du tour à commande numérique a libéré les entreprises d'une technologie d'usinage obsolète. Le processus d’usinage du tour à commande numérique est similaire à celui d’un tour ordinaire. Cependant, étant donné que le tour à commande numérique est un serrage unique, l'usinage automatique continu complète tous les processus de tournage, les aspects suivants doivent être notés.
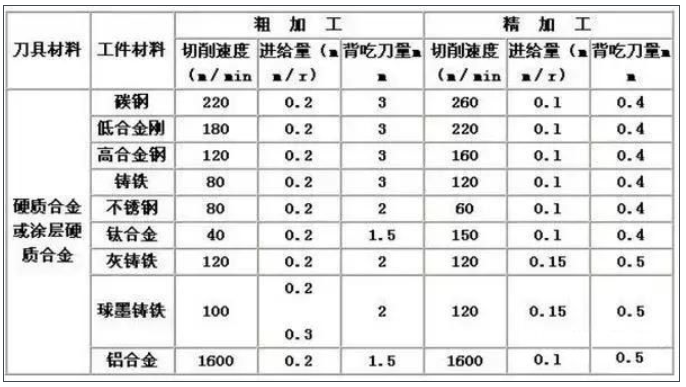
Une sélection raisonnable des paramètres de coupe est cruciale pour une coupe efficace du métal, car le matériau traité, les outils de coupe et les conditions de coupe sont les trois facteurs principaux. Ceux-ci déterminent le temps de traitement, la durée de vie de l'outil et la qualité du traitement. La méthode de traitement économiquement efficace est inévitablement la sélection rationnelle des conditions de coupe.
Les trois éléments des conditions de coupe : la vitesse de coupe, l’avance et la profondeur de coupe provoquent directement des dommages à l’outil. Avec l'augmentation de la vitesse de coupe, la température de la pointe de l'outil augmente, entraînant une usure mécanique, chimique et thermique. En augmentant la vitesse de coupe de 20 %, la durée de vie de l'outil sera réduite de moitié.
La relation entre les conditions d'avance et l'usure derrière l'outil se situe dans une très petite plage. Mais avec une avance importante, la température de coupe augmente, entraînant ensuite une usure importante. Elle a moins d’impact sur l’outil que la vitesse de coupe. L'influence de la profondeur de coupe sur l'outil n'est pas aussi importante que celle de la vitesse de coupe et de l'avance, mais dans les petites profondeurs de coupe, le matériau à couper produit une couche durcie, ce qui affecte également la durée de vie de l'outil.
Les utilisateurs doivent choisir la vitesse de coupe à utiliser en fonction du matériau à traiter, de la dureté, de l'état de coupe, du type de matériau, de l'avance, de la profondeur de coupe, etc. La sélection des conditions de traitement les plus appropriées est basée sur ces facteurs. Une usure régulière et stable est la condition idéale pour atteindre la durée de vie.
Cependant, dans les opérations pratiques, le choix de la durée de vie de l'outil est lié à l'usure de l'outil, aux changements dans la taille traitée, à la qualité de la surface, au bruit de coupe, à la chaleur de traitement, etc. Lors de la détermination des conditions de traitement, il est nécessaire de mener des recherches basées sur la situation réelle. Pour les matériaux difficiles à usiner tels que l'acier inoxydable et les alliages résistants à la chaleur, des liquides de refroidissement ou des arêtes de coupe rigides peuvent être utilisés.
Comment déterminer les trois éléments de l'usinage de coupe et comment les choisir correctement est un contenu principal du cours sur les principes de coupe des métaux. Certains points clés ont été extraits de Metal Processing WeChat, et les principes de base pour la sélection de ces trois éléments sont les suivants :
1) Pour choisir la vitesse de broche par minute (vitesse linéaire, vitesse circonférentielle) V (mètres/minute), il faut d'abord savoir de combien doit être prise la vitesse linéaire de coupe V.
La sélection de V dépend du matériau de l'outil, du matériau de la pièce à usiner, des conditions de traitement, etc. Matériau de l'outil de coupe : alliage dur, V peut atteindre une valeur plus élevée, généralement supérieure à 100 mètres par minute. Généralement, lors de l'achat de lames, des paramètres techniques sont fournis : quel matériau peut être traité et quelle vitesse linéaire peut être sélectionnée.
Acier rapide : V ne peut atteindre qu'une valeur inférieure, ne dépassant généralement pas 70 mètres par minute, et dans la plupart des cas, elle est prise en dessous de 20-30 mètres par minute. Matériau de la pièce : dureté élevée, faible valeur V ; La fonte, avec une valeur de V inférieure, peut être utilisée pour les outils de coupe en alliage dur, avec une valeur de 70-80 mètres par minute ; Acier à faible teneur en carbone, V peut être supérieur à 100 mètres par minute, tandis que pour les métaux non ferreux, V peut être plus élevé (100-200 mètres par minute). Acier trempé, acier inoxydable, V doit être pris plus bas. Conditions de traitement : usinage grossier, prendre une valeur inférieure pour V ; Pour l'usinage de précision, prenez une valeur plus élevée pour V. Le système de rigidité des machines-outils, des pièces et des outils de coupe est médiocre et V est considéré comme faible. Si le programme CNC utilise S comme vitesse de broche par minute, alors S doit être calculé en fonction du diamètre de la pièce et de la vitesse de la ligne de coupe V : S (vitesse de la broche par minute)=V (vitesse de la ligne de coupe) * 1 000 /(3,1416 * diamètre de la pièce). Si le programme CNC utilise une vitesse de ligne constante, S peut utiliser directement la vitesse de ligne de coupe V (mètres/minute)
2) La vitesse d'avance (avance) F dépend principalement des exigences de rugosité de surface lors du traitement de la pièce. Lors de l'usinage de précision, les exigences de surface sont élevées et la quantité de coupe est considérée comme faible : 0.06-0,12 mm/broche par tour. Lors d'un usinage grossier, il est conseillé d'utiliser une taille plus grande.
Cela dépend principalement de la résistance de l'outil de coupe, prenant généralement 0,3 ou plus. Lorsque l'angle arrière principal de l'outil de coupe est grand, la résistance de l'outil est faible et la quantité d'avance ne peut pas être trop importante. De plus, la puissance de la machine-outil et la rigidité de la pièce et de l'outil doivent également être prises en compte. Le programme CNC utilise deux unités d'avance : mm/minute et mm/broche par tour. Les unités utilisées ci-dessus sont en mm/broche par tour. Si mm/minute est utilisé, la formule peut être utilisée pour le convertir : avance par minute=avance par tour * broche par minute
3) Lors d'un usinage de précision, la profondeur de coupe (profondeur de coupe) est généralement considérée comme inférieure à 0,5 (valeur de rayon).
Lors de l'usinage grossier, il est déterminé en fonction de l'état de la pièce, de l'outil de coupe et de la machine-outil. Généralement, les petits tours (avec un diamètre d'usinage maximum inférieur à 400 mm) tournent l'acier 45 # à l'état normalisé et la profondeur de coupe dans la direction radiale ne dépasse généralement pas 5 mm. De plus, il convient de noter que si la vitesse de broche du tour est contrôlée par une régulation de vitesse à fréquence variable ordinaire, lorsque la vitesse de broche est très faible (inférieure à 100-200 tr/min), la puissance de sortie du moteur diminuera considérablement, et à cette fois, la profondeur de coupe et l'avance ne peuvent être atteintes que dans une très faible mesure.
Sélection raisonnable d'outils de coupe
Lors du tournage d'ébauche, il est nécessaire de choisir des outils de coupe à haute résistance et une bonne durabilité pour répondre aux exigences de coupe arrière importante et d'avance importante lors du tournage d'ébauche.
Lors de l'usinage de précision, il est nécessaire de choisir des outils de coupe de haute précision et d'une bonne durabilité pour garantir la précision d'usinage requise.
Pour réduire le temps de changement d'outil et faciliter l'alignement des outils, des couteaux et des lames serrés par machine doivent être utilisés autant que possible.
Sélection raisonnable de luminaires
1. Essayez d'utiliser des fixations universelles pour serrer les pièces et évitez d'utiliser des fixations spécialisées ;
2. La référence de positionnement de la pièce coïncide pour réduire les erreurs de positionnement.
La détermination de l'itinéraire d'usinage fait référence à la trajectoire et à la direction du mouvement de l'outil par rapport à la pièce pendant le processus d'usinage d'une machine-outil CNC.
1. Il devrait être capable de garantir les exigences de précision d’usinage et de rugosité de surface ;
2. L'itinéraire de traitement doit être raccourci autant que possible pour réduire le temps de trajet au ralenti de l'outil. À l'heure actuelle, la relation entre le parcours d'usinage et la surépaisseur d'usinage n'est pas encore largement utilisée dans les tours CNC. Généralement, les surépaisseurs sur l'ébauche, en particulier celles contenant des couches de peau dures forgées ou coulées, doivent être prévues sur des tours ordinaires pour le traitement.
S'il est nécessaire d'utiliser un tour CNC pour l'usinage, il convient de prêter attention à la disposition flexible du programme. Les points d'installation du luminaire sont actuellement obtenus en connectant le mandrin hydraulique et le vérin de serrage hydraulique via une tige de traction. Les points de serrage du mandrin hydraulique sont les suivants : tout d'abord, utilisez une poignée pour retirer l'écrou du vérin hydraulique, retirez le tube de traction et retirez-le de l'extrémité arrière de la broche. Ensuite, utilisez une poignée pour retirer les vis de fixation du mandrin, et le mandrin peut être retiré.


