


Que savez-vous des machines de forage et des forages ?
En tant qu'outil le plus courant dans l'usinage de trous, les forets sont largement utilisés dans la fabrication mécanique, en particulier pour l'usinage de trous dans les dispositifs de refroidissement, les plaques tubulaires des équipements de production d'électricité et les générateurs de vapeur. Leur application est particulièrement étendue et importante.
1, les caractéristiques du forage
Un foret a généralement deux arêtes de coupe principales et, lors de l'usinage, le foret effectue une coupe en tournant. L'angle avant du foret augmente de l'axe central au bord extérieur, et la vitesse de coupe du foret augmente à mesure qu'il s'approche du cercle extérieur. La vitesse de coupe vers le centre diminue et la vitesse de coupe au centre de rotation du foret est nulle. Le bord latéral du foret est situé près de l'axe central de rotation, avec un angle de coupe plus grand et aucun espace pour les copeaux. La vitesse de coupe est faible, ce qui entraîne une résistance axiale importante. Si le tranchant de la lame transversale est affûté selon un type A ou C selon DIN1414 et que le tranchant près de l'axe central présente un angle de coupe positif, cela peut réduire la résistance de coupe et améliorer considérablement les performances de coupe.
Selon les différentes formes, matériaux, structures et fonctions des pièces à usiner, les forets peuvent être divisés en de nombreux types, tels que les forets en acier rapide (forets à pâte frite, forets groupés, forets plats), les forets en carbure intégrés, les forets indexables pour trous peu profonds. , forets pour trous profonds, forets emboîtables et forets à tête interchangeable.
2, bris de copeaux et élimination des copeaux
La coupe du foret s'effectue dans des trous étroits et les copeaux doivent être évacués par la rainure de coupe du foret. Par conséquent, la forme des copeaux a un impact significatif sur les performances de coupe du foret. Les formes de copeaux courantes comprennent les copeaux en flocons, les copeaux tubulaires, les copeaux en aiguilles, les copeaux en spirale conique, les copeaux en ruban, les copeaux en forme d'éventail, les copeaux en poudre, etc.
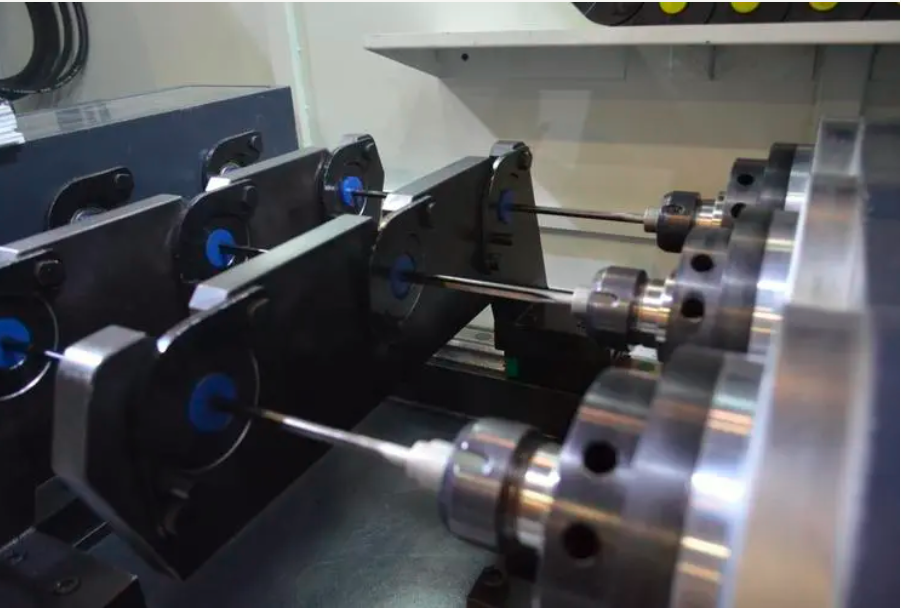
La clé du traitement du perçage - Contrôle des copeaux
Lorsque la forme des copeaux n'est pas adaptée, les problèmes suivants se produiront :
① Des copeaux fins bloquent la rainure du tranchant, affectant la précision du perçage, réduisant la durée de vie du foret et provoquant même la rupture du foret (comme les copeaux pulvérulents, les copeaux en forme d'éventail, etc.) ;
② De longs copeaux enchevêtrent le foret, entravant le fonctionnement, provoquant la rupture du foret ou empêchant l'entrée du fluide de coupe dans le trou (tels que des copeaux en spirale, des copeaux en bande, etc.).
Comment résoudre le problème de la forme inappropriée des copeaux :
① Des méthodes telles que l'augmentation de la vitesse d'avance, l'alimentation intermittente, le meulage du bord latéral et l'installation de brise-copeaux peuvent être utilisées séparément ou en combinaison pour améliorer l'efficacité de la rupture et de l'élimination des copeaux et éliminer les problèmes causés par les copeaux.
② Des forets professionnels pour briser les copeaux peuvent être utilisés pour percer des trous. Par exemple, l’ajout d’une lame brise-copeaux conçue dans la rainure du foret brisera les copeaux en débris plus faciles à éliminer. Les débris sont évacués en douceur le long de la tranchée sans qu’aucun blocage ne se produise à l’intérieur de la tranchée. Par conséquent, le nouveau foret brise-copeaux a obtenu des effets de coupe beaucoup plus fluides que les forets traditionnels.
Dans le même temps, la limaille de fer courte et fragmentée facilite l'écoulement du liquide de refroidissement vers la pointe du foret, améliorant ainsi l'effet de dissipation thermique et les performances de coupe pendant le processus d'usinage. Et comme le tranchant des copeaux nouvellement ajouté pénètre dans toute la rainure du foret, il peut toujours conserver sa forme et sa fonction après plusieurs cycles de meulage. En plus des améliorations fonctionnelles ci-dessus, il convient de mentionner que cette conception améliore la rigidité du corps du foret et augmente considérablement le nombre de trous forés avant un seul meulage.
3, précision de perçage
La précision d'un trou est principalement composée de facteurs tels que la taille de l'ouverture, la précision de position, la coaxialité, la rondeur, la rugosité de la surface et les bavures du trou.
Facteurs qui affectent la précision du trou usiné pendant le processus de perçage :
① La précision de serrage et les conditions de coupe du foret, telles que le porte-outil, la vitesse de coupe, l'avance, le fluide de coupe, etc.
② Taille et forme du foret, telles que la longueur du foret, la forme de la lame, la forme du noyau de forage, etc.
③ La forme de la pièce, telle que la forme latérale du trou, la forme du trou, l'épaisseur et l'état de serrage.
Perceuse de précision, veuillez contacter : 15910974236
1. Expansion des trous
L'expansion des trous est provoquée par le balancement du foret pendant le traitement. L'oscillation du porte-outil a un impact significatif sur l'ouverture et la précision du positionnement du trou. Par conséquent, lorsque le porte-outil est très usé, un nouveau porte-outil doit être remplacé en temps opportun. Lors du perçage de petits trous, il est difficile de mesurer et d'ajuster l'oscillation, il est donc préférable d'utiliser un foret de petit diamètre à manche grossier avec une bonne coaxialité entre la lame et le manche. Lors de l'utilisation d'un foret de réaffûtage pour l'usinage, la diminution de la précision du trou est souvent due à la forme asymétrique qui se cache derrière celui-ci. Le contrôle de la différence de hauteur du tranchant peut supprimer efficacement l’expansion de coupe du trou.
2. La rondeur du trou
En raison de la vibration du foret, la forme du trou percé est facilement polygonale et il y a des lignes doubles comme des motifs sur la paroi du trou. Les trous polygonaux courants sont pour la plupart des triangles ou des pentagones. La raison de la formation de trous triangulaires est que le foret a deux centres de rotation pendant le forage, qui vibrent à une fréquence de 600 intervalles. La principale raison des vibrations est la résistance à la coupe déséquilibrée. Lorsque le foret fait un tour, en raison d'une mauvaise rondeur du trou traité, la résistance est déséquilibrée lors du deuxième tour de coupe. La vibration précédente est répétée, mais la phase de vibration présente une certaine déviation, ce qui entraîne l'apparition de motifs à double ligne sur la paroi du trou. Lorsque la profondeur de forage atteint un certain niveau, la friction entre le bord du foret et la paroi du trou augmente, les vibrations s'atténuent, la développante disparaît et la rondeur s'améliore. Ce type de forme de trou apparaît en forme d'entonnoir lorsqu'on le regarde depuis une coupe longitudinale. Pour la même raison, des trous pentagonaux et heptagonaux peuvent également apparaître lors de la découpe. Pour éliminer ce phénomène, en plus de contrôler des facteurs tels que les vibrations du mandrin, la différence de hauteur de coupe, l'asymétrie de la forme du dos et de la lame, des mesures telles que l'augmentation de la rigidité du foret, l'augmentation de la vitesse d'avance par tour, la réduction de l'angle du dos et le meulage du bord latéral doivent être prises. également être pris.
3. Perçage sur surfaces inclinées et courbes
Lorsque la surface de coupe ou la surface de perçage du foret est inclinée, courbée ou étagée, la précision du positionnement est médiocre. En raison de la coupe radiale unilatérale du foret à ce moment-là, la durée de vie de l'outil est réduite.
Pour améliorer la précision du positionnement, les mesures suivantes peuvent être prises :
1. Percez d’abord le trou central ;
2. Utilisez une fraise en bout pour fraiser le siège du trou ;
3. Choisissez des forets avec une bonne pénétration et rigidité ;
4. Réduisez la vitesse d'avance.
4. Traitement des bavures
Lors du perçage, des bavures peuvent apparaître à l'entrée et à la sortie du trou, notamment lors du traitement de matériaux et de plaques fines à haute ténacité. La raison en est que lorsque le foret est sur le point de percer, le matériau traité subit une déformation plastique. À ce moment, la partie triangulaire qui aurait dû être coupée par le bord proche du bord extérieur du foret est déformée et pliée vers l'extérieur sous l'action de la force de coupe axiale, et s'enroule davantage sous l'action du chanfrein du bord extérieur et du bord du bord. surface du foret, formant des boucles ou des bavures.
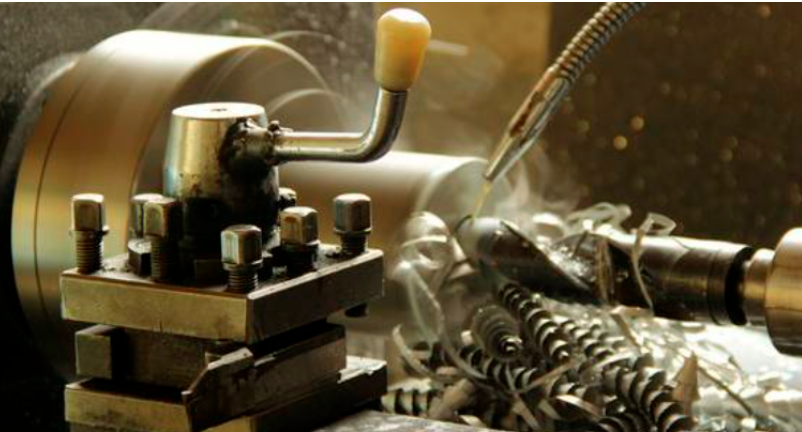
4, conditions de traitement pour le forage
Le catalogue général des produits de forets comprend un « Tableau de référence des paramètres de coupe de base » classé en fonction des matériaux de traitement. Les utilisateurs peuvent se référer aux paramètres de coupe fournis pour choisir les conditions de coupe pour le traitement de perçage. La pertinence de la sélection des conditions de coupe doit être déterminée par des essais de coupe, en fonction de facteurs tels que la précision de l'usinage, l'efficacité de l'usinage et la durée de vie du foret.
1. Durée de vie des forets et efficacité de l’usinage
Dans le but de répondre aux exigences techniques de la pièce à usiner, l'utilisation appropriée du foret doit être mesurée de manière exhaustive en fonction de la durée de vie du foret et de l'efficacité du traitement. L'indice d'évaluation de la durée de vie des forets peut choisir la distance de coupe ; L'indice d'évaluation de l'efficacité de l'usinage peut être sélectionné en tant qu'avance. Pour les forets en acier rapide, la durée de vie du foret est fortement affectée par la vitesse de rotation et est moins affectée par la vitesse d'avance par tour. Par conséquent, augmenter la vitesse d’avance par tour peut améliorer l’efficacité de l’usinage tout en garantissant une durée de vie plus longue du foret. Cependant, il convient de noter que si la vitesse d'avance par tour est trop importante, les copeaux s'épaississent, ce qui rend leur cassage difficile. Par conséquent, il est nécessaire de déterminer la plage d’avance par tour qui permet de briser les copeaux en douceur grâce à un essai de coupe. Pour les forets en alliage dur, il existe un chanfrein important dans la direction de coupe négative du tranchant, et la plage optionnelle de vitesse d'avance par tour est plus petite que celle des forets en acier rapide. Si l'avance par tour dépasse cette plage pendant l'usinage, cela réduira la durée de vie du foret. En raison de la résistance thermique plus élevée des forets en alliage dur par rapport aux forets en acier rapide, l'impact de la vitesse de rotation sur la durée de vie du foret est minime. Par conséquent, l’augmentation de la vitesse de rotation peut être utilisée pour améliorer l’efficacité d’usinage des forets en alliage dur tout en garantissant la durée de vie du foret.
2. Utilisation raisonnable du liquide de coupe
La découpe des forets s'effectue dans des trous étroits, de sorte que le type et la méthode d'injection du fluide de coupe ont un impact significatif sur la durée de vie des forets et la précision d'usinage des trous. Les liquides de coupe peuvent être divisés en deux catégories : solubles dans l’eau et non solubles dans l’eau. Les fluides de coupe non solubles dans l’eau ont une bonne résistance à la lubrification, au mouillage et à l’adhérence, ainsi que des propriétés antirouille. Le liquide de coupe soluble dans l'eau a de bonnes propriétés de refroidissement, sans fumée et sans inflammabilité. Pour des raisons de protection de l'environnement, les fluides de coupe solubles dans l'eau ont été largement utilisés ces dernières années. Cependant, si le taux de dilution du liquide de coupe soluble dans l'eau est inapproprié ou si le liquide de coupe se détériore, cela réduira considérablement la durée de vie de l'outil, il faut donc faire attention pendant l'utilisation. Qu'il s'agisse d'un fluide de coupe soluble ou non dans l'eau, il est nécessaire de s'assurer que le liquide de coupe atteint complètement le point de coupe pendant l'utilisation. Dans le même temps, le débit, la pression, le nombre de buses et la méthode de refroidissement (refroidissement interne ou externe) du fluide de coupe doivent être strictement contrôlés.
5, réaffûtage des forets
Discrimination du réaffûtage du foret
Les critères de discrimination pour la réaffûtage des forets sont :
1. Usure du tranchant, du bord horizontal et du bord avec bords ;
2. La précision dimensionnelle et la rugosité de surface du trou traité ;
3. La couleur et la forme des chips ;
4. Résistance à la coupe (valeurs indirectes telles que le courant de broche, le bruit, les vibrations, etc.) ;
5. Quantité de traitement, etc.
En utilisation réelle, des critères de discrimination précis et pratiques doivent être déterminés à partir des indicateurs ci-dessus en fonction de circonstances spécifiques. Lorsque l'on utilise l'usure comme critère de discrimination, il convient d'identifier la période de réaffûtage la plus économique et la plus optimale. Étant donné que les principales pièces de meulage sont l'arrière de la tête et le bord transversal, si le foret s'use trop, la lame s'use davantage et la quantité de meulage est importante, le nombre de fois qu'il peut être affûté est réduit (service total durée de vie de l'outil=durée de vie de l'outil après rectification) × Le nombre de fois qu'il peut être affûté réduira en fait la durée de vie totale du foret ; Lorsque vous utilisez la précision dimensionnelle du trou traité comme norme de discrimination, des jauges à colonne ou à limite doivent être utilisées pour vérifier la quantité de coupe et d'expansion, la non rectitude, etc. du trou. Une fois la valeur de contrôle dépassée, elle doit être réaffûtée immédiatement ; Lors de l'utilisation de la résistance de coupe comme critère de discrimination, des méthodes telles que l'arrêt automatique immédiatement après avoir dépassé la valeur limite définie (telle que le courant de broche) peuvent être utilisées ; Lors de l'utilisation de la gestion des limites de quantité de transformation, le contenu de discrimination ci-dessus doit être pris en compte de manière exhaustive et des normes de discrimination doivent être définies.
La méthode de meulage des forets
Lors du rectification du foret, il est préférable d'utiliser une rectifieuse de forets spécialisée ou une rectifieuse d'outils universelle, ce qui est très important pour garantir la durée de vie et la précision d'usinage du foret. Si la forme de perçage originale est en bon état, elle peut être reclassée en fonction de la forme de perçage originale ; S'il y a des défauts dans la forme originale du foret, la forme ultérieure peut être améliorée de manière appropriée en fonction du but d'utilisation et le bord latéral peut être poli.
Lors du meulage, il convient de prêter attention aux points suivants :
1. Évitez la surchauffe et évitez de réduire la dureté du foret ;
2. Tout dommage sur le foret, en particulier sur les bords de la lame, doit être complètement éliminé ;
3. Le schéma de perçage doit être symétrique ;
4. Pendant le meulage de la lame, veillez à ne pas endommager le bord de la lame et à éliminer les bavures après le meulage ;
5. Pour les forets en alliage dur, la forme de meulage a un impact significatif sur les performances du foret. La forme du foret en usine est la meilleure forme obtenue grâce à une conception scientifique et à des tests répétés. Par conséquent, lors du réaffûtage, la forme originale de la lame doit généralement être conservée.


