


Défauts courants et leurs causes dans le processus d'estampage
Le moule d'emboutissage est un équipement de traitement spécial qui transforme les matériaux en pièces (ou produits semi-finis) lors du traitement d'emboutissage.
Classer selon la nature du procédé : matrice de poinçonnage, matrice de pliage, matrice d'emboutissage profond, matrice de formage, etc.
Classification basée sur le degré de combinaison de processus : moule à processus unique, moule composite et moule progressif.
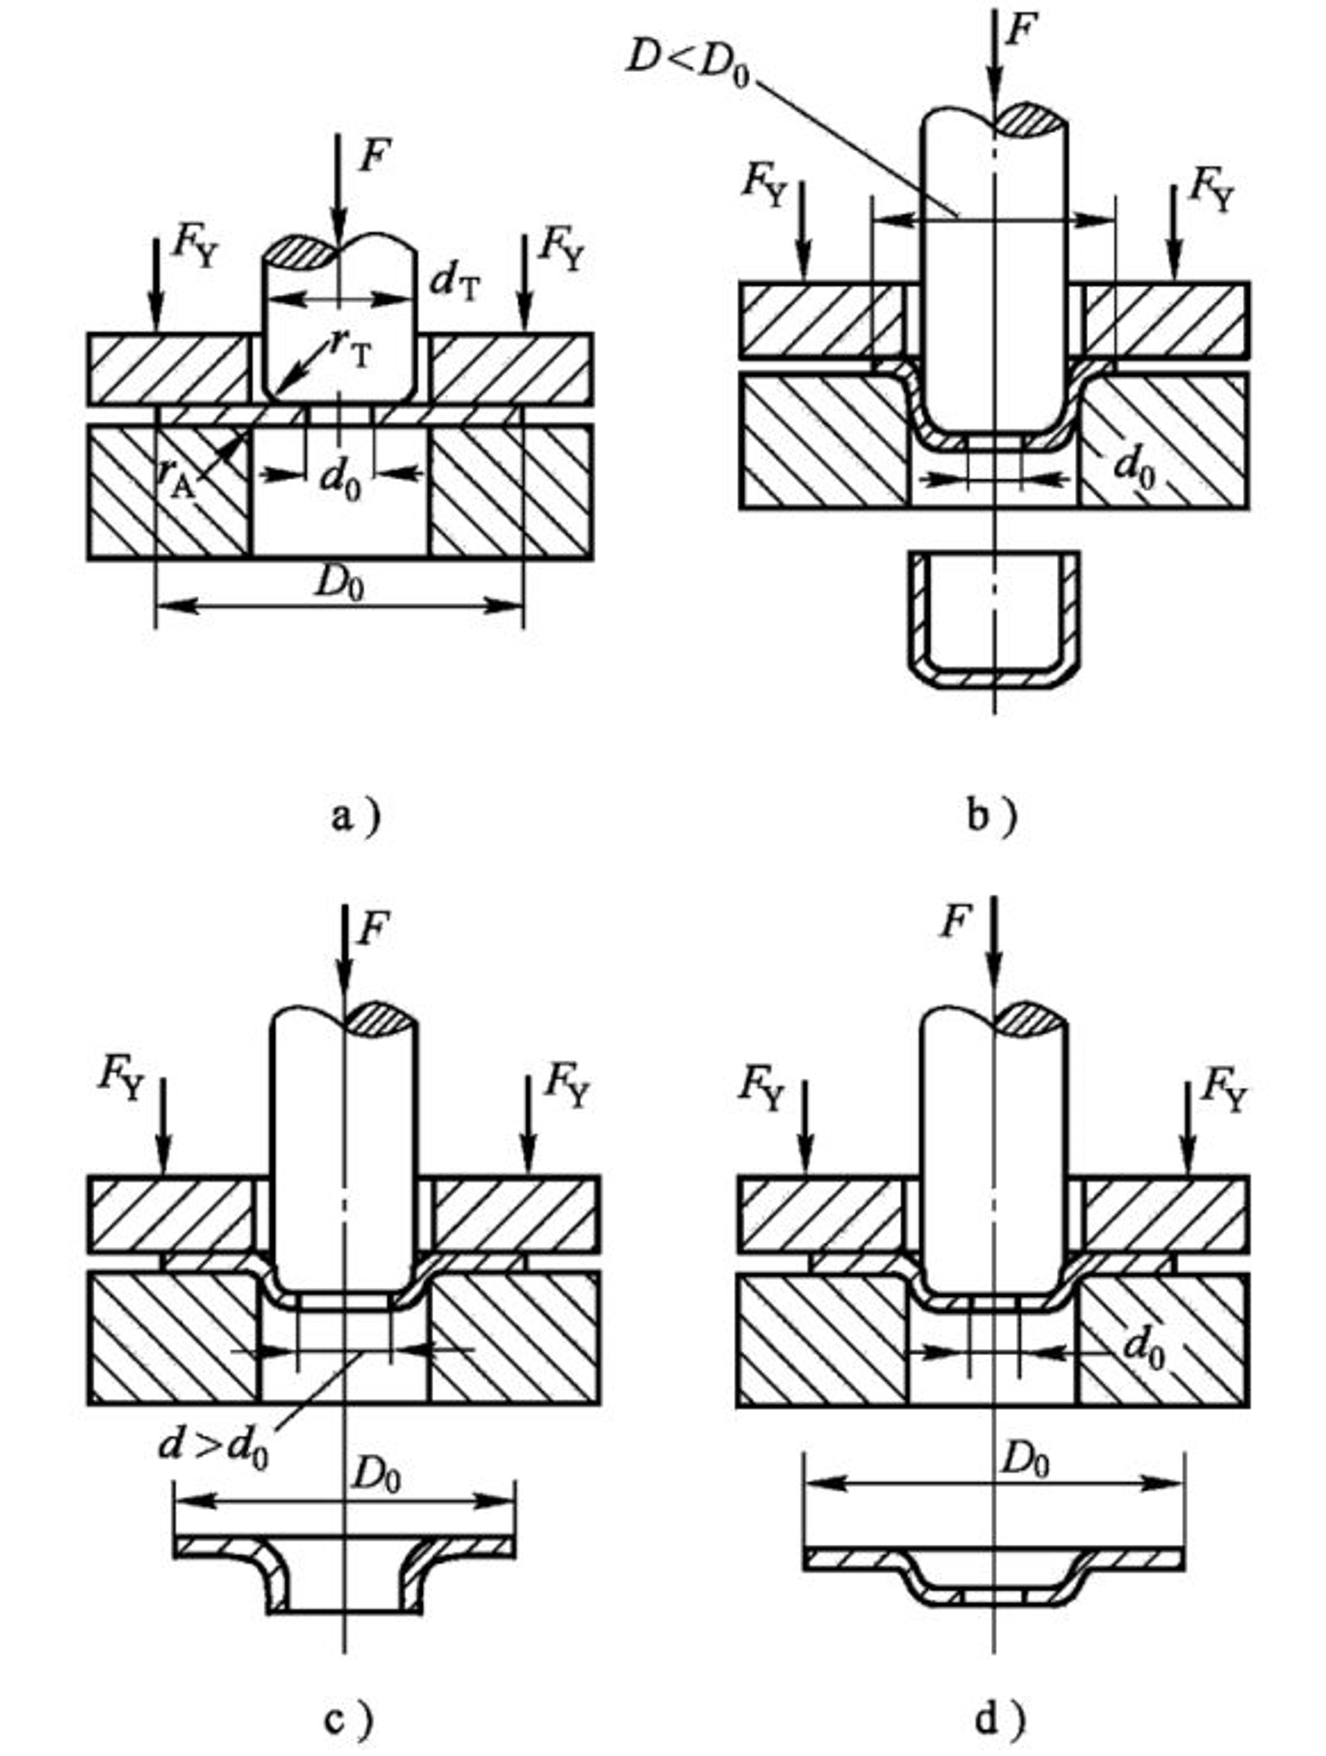
a) Matrice de formage b) Matrice d'étirage c) Matrice de bridage d) Matrice de renflement
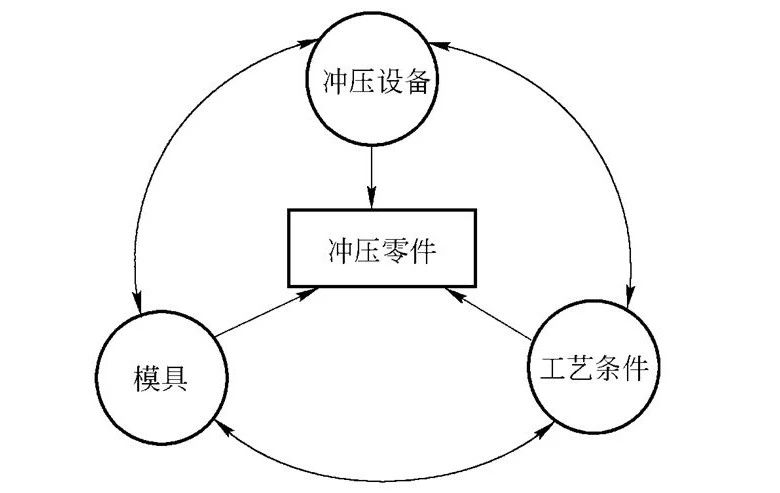
Les trois éléments de la production d'emboutissage : un processus d'emboutissage raisonnable, des moules avancés et un équipement d'emboutissage efficace.
1. Découpage, poinçonnage et découpage
Défauts : bavures excessives, déformations, rayures de surface, inadéquation des tailles, trous manquants, etc.
1) Bavures excessives : L’écart entre les moules convexes et concaves est trop grand ou trop petit ; Usure de la lame ; Mauvaise précision du guidage ; Les positions des moules convexes et concaves ne sont pas concentriques.
2) Déformation : L’espacement des trous est trop petit ; Mauvais ajustement entre la plaque de pression et la surface concave du modèle ; Dégagement excessif, etc.
3) Rayures de surface : il existe des phénomènes tels que le traînage et la traction pendant le fonctionnement ; Rayures et autres dommages lors du processus de cisaillement de la tôle.
4) Inadéquation des tailles : alimentation inadéquate ; Dispositif de positionnement endommagé ou desserré, changement de position, etc.
5) Moins de trou : le poinçon est cassé ; Longueur de poinçon insuffisante, etc.
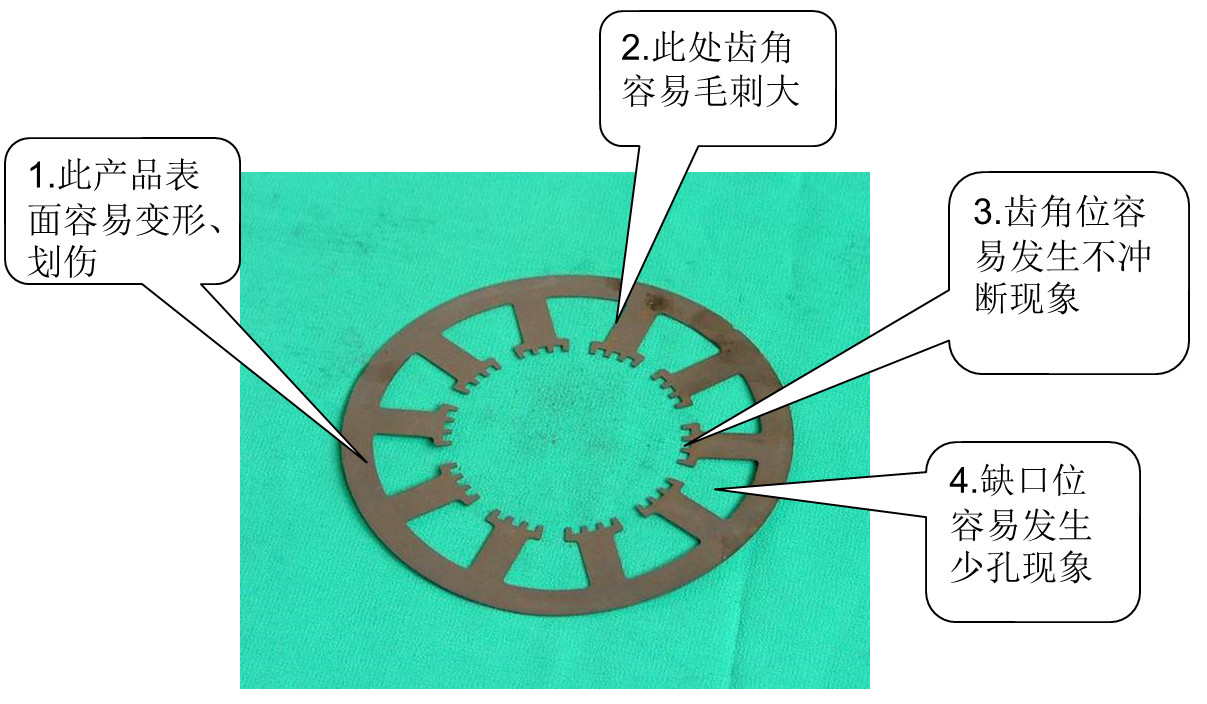
Les emplacements de défauts sont susceptibles de se produire dans des produits tels que la découpe, le poinçonnage et le rognage
2. 拉延
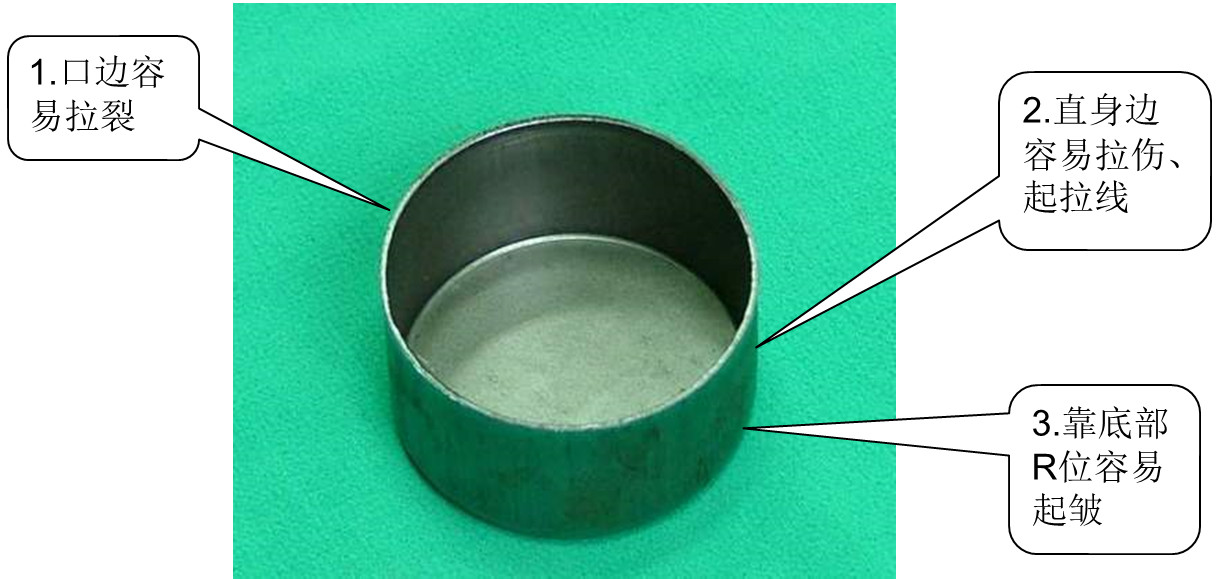
Les produits dessinés sont sujets à des emplacements défectueux
3. Bridement
Défauts : retournement inégal, hauteur de retournement incohérente, retournement rugueux, retournement fissuré, etc.
1) Retournement inégal : L’écart entre les moules convexes et concaves est trop grand.
2) Hauteur de retournement incohérente : écart inégal entre les moules convexes et concaves ; Positionnement imprécis ; La taille des pièces déposées n'est pas exacte.
3) Retournement et rugosité : Il y a des cicatrices sur le bord de la lame ; Impuretés à la surface des pièces ; La dureté du tranchant est trop faible.
4) Bordage et fissuration : grosses bavures lors de la coupe des bords ; L'écart entre les moules convexes et concaves est trop petit ; La forme du bord retourné change soudainement.
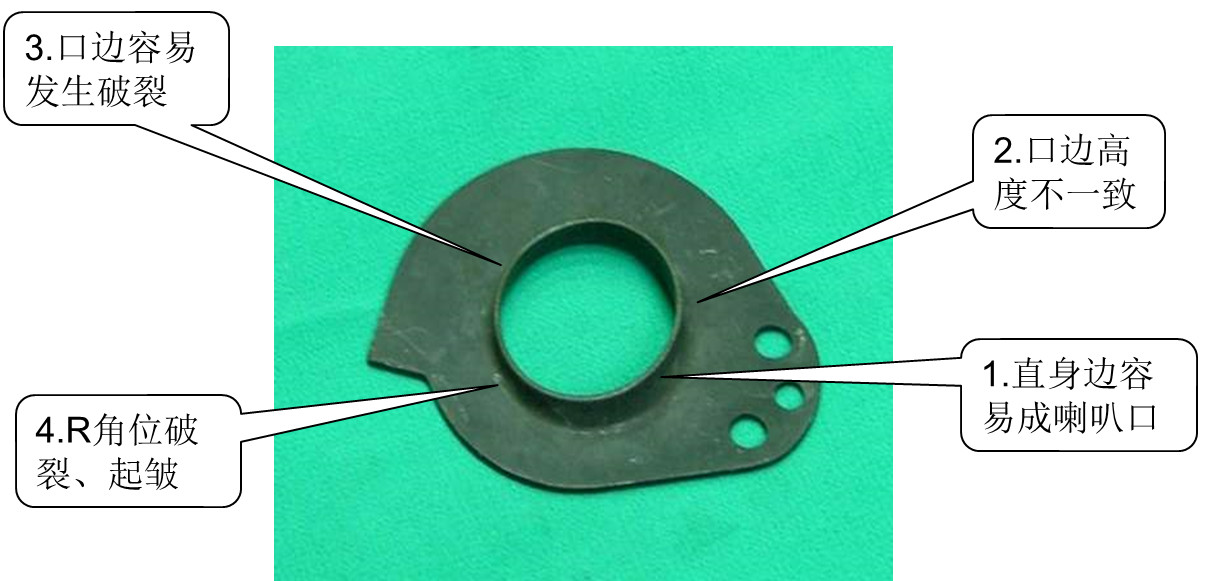
Les produits à rabat sont sujets à des emplacements défectueux
4. Pliage
Défauts : angle de pliage non qualifié, bord de pliage fissuré, marches au coin du virage R, etc.
1) Angle de courbure non qualifié : l'écart entre les moules convexes et concaves est trop grand et l'angle correspondant entre les moules convexes et concaves ne correspond pas. L'épaisseur du matériau de la plaque est inégale.
2) Bord de courbure cassé : L’écart entre les moules convexes et concaves est trop petit ; L'angle de courbure est trop petit ; Force de frappe excessive et vitesse rapide ; Le matériau du panneau est légèrement dur.
3) Angle de pliage R avec gradins : l'angle de pliage des moules convexes et concaves est trop grand ; Angle R externe excessif ; La force de flexion est trop faible.
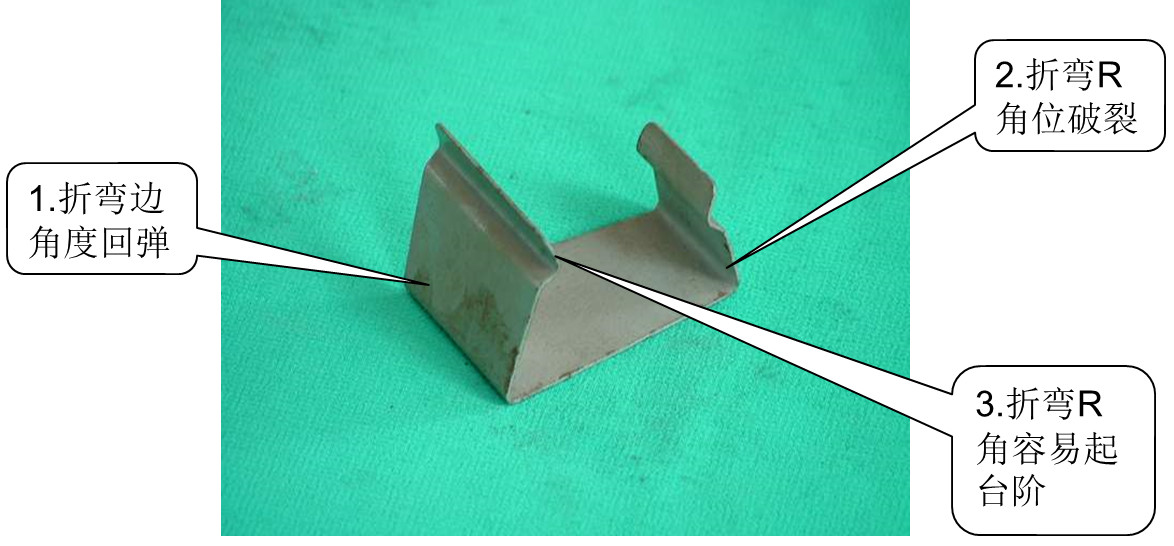
L'endroit où les défauts sont susceptibles de se produire dans les produits pliés
5. Trou de saut de ferraille
1) La longueur du poinçon n’est pas suffisante. Insérez le poinçon dans le moule concave en fonction du tranchant du poinçon et ajoutez 1 mm pour remplacer le poinçon ;
2) L'écart entre les moules concaves est trop grand. Découpez dans le moule pour réduire l'écart ou utilisez une machine de revêtement pour réduire l'écart ;
3) Si le poinçon ou le gabarit n'est pas démagnétisé, utilisez un démagnétiseur pour démagnétiser le poinçon ou le gabarit.
6. Blocage des déchets
1) Les trous de décharge petits ou mal alignés augmentent les trous de décharge pour assurer une décharge en douceur ;
2) Le trou de matériau a des chanfreins, augmentez la taille du trou de matériau pour retirer le chanfrein ;
3) Le tranchant n'est pas conique et le cône de coupe de la ligne ou le trou d'expansion du côté opposé réduit la longueur de la position du mur droit ;
4) La position de la paroi droite de la lame est trop longue et le perçage du côté opposé raccourcit la position de la paroi droite de la lame ;
5) Le bord de la lame s'est effondré, provoquant un bord tranchant, entraînant un blocage du matériau et un nouveau meulage du bord de la lame.
7. Mauvaise apparence
1) Le bord de la lame s'est effondré, ce qui a rendu la lame trop grande et a réaffûté le bord de la lame ;
2) L'écart entre le poinçon et la matrice est trop grand, le fil est coupé dans le bloc et l'écart est réadapté ;
3) La douceur de la lame concave de la matrice est médiocre et le bord poli de la lame est dans une position de paroi droite ;
4) L'écart entre le poinçon et la matrice est trop petit, conservez la matrice et ajustez l'écart ;
5) La force du matériau supérieur est trop importante, retirez la lame en sens inverse pour remplacer le ressort et réduire la force du matériau supérieur.
8. Taille inégale
1) positionnement de réglage du décalage de positionnement ;
2) Il y a un moulage unilatéral, augmentant la force de traction et de pression du matériau et ajustant le positionnement ;
3) Erreur de conception, entraînant une connexion inégale de l'outil et des inserts de pointe ;
4) L'alimentation n'est pas autorisée à régler le chargeur ;
5) Il y a une erreur dans le calcul de l’étape d’alimentation. Recalculez le pas et repositionnez la position de l'outil.
9. Le poinçon est sujet à la casse
1) La hauteur de fermeture est trop faible et le tranchant du poinçon est trop long. Ajustez la hauteur de fermeture ;
2) Un mauvais positionnement du matériau a provoqué la coupure du poinçon d'un côté et la rupture du dispositif de positionnement ou d'alimentation en raison d'une force inégale ;
3) Les déchets du moule inférieur bloquent le bord de coupe, provoquant la rupture du poinçon et le re-perçage d'un grand trou d'alimentation pour assurer une alimentation en douceur ;
4) Réparer ou recouper la partie fixe (pince) du poinçon avec la partie de guidage pour faire monter et descendre le poinçon en douceur (frapper la plaque) décalé ;
5) Un mauvais guidage des planches a provoqué la soumission du poinçon à une force unilatérale et la réparation de l'espace entre les planches ;
6) La lame du poinçon est trop courte, ce qui interfère avec la plaque de poinçonnage et remplace le poinçon, augmentant ainsi la longueur de la partie de la lame ;
7) Le poinçon n'est pas correctement fixé, et s'il bouge de haut en bas, il doit être refixé pour éviter qu'il ne bouge de haut en bas ;
8) La lame du poinçon n'est pas tranchante et doit être réaffûtée ;
9) La surface du poinçon est rayée et soumise à une force inégale lors de l'enlèvement de matière. Remplacez à nouveau le poinçon ;
10) Le poinçon est trop fin, trop long et la force n'est pas suffisante. Changez à nouveau le type de pointage ;
11) La dureté du poinçon est trop élevée et le matériau du poinçon est incorrect. Remplacez le matériau du poinçon et ajustez la dureté du traitement thermique.
10. Limaille de fer
1) Recalculer la position du renfort ou la position de flexion en raison d'un désalignement du renfort ;
2) Si l'espace de courbure est trop petit, essorez la limaille de fer pour réajuster l'espace, ou meulez le bloc formé ou meulez le poinçon formé ;
3) Le moule convexe de flexion est trop pointu pour réparer l’angle R ;
4) S'il y a trop peu de matière pour le tranchant, reconnectez le tranchant ;
5) La barre de pression est trop étroite et doit être rectifiée à nouveau.
11. Mauvaise germination
1) Le centre du trou inférieur du bourgeon ne coïncide pas avec le centre du perforateur pour déterminer la position centrale correcte, ou déplacez la position du perforateur, ou déplacez-le vers la position de pré-poinçonnage du bord supérieur du bourgeon, bord bas ou même rupture, ou ajuster le positionnement ;
2) Espace inégal entre les moules concaves, ce qui entraîne des espaces faibles, voire brisés, entre les germes, les bords hauts et les germes de réparation des bords ;
3) Le trou inférieur de germination ne répond pas aux exigences, ce qui entraîne une hauteur de germination et un recalcul de l'ouverture du trou inférieur, une augmentation ou une diminution de l'écart de diamètre des trous pré-percés et même des fissures.
12. Mauvais moulage
1) La matrice de formage convexe est trop tranchante, ce qui provoque la fissuration du matériau. La matrice convexe de formage doit être découpée avec un angle R et le bord tranchant doit être découpé de manière appropriée avec un angle R ;
2) La longueur du poinçon de formage n'est pas suffisante, ce qui entraîne l'incapacité de calculer la longueur correcte du poinçon et d'ajuster la longueur réelle du poinçon pour répondre aux exigences de formage ;
3) Le poinçon de formage est trop long, provoquant une déformation du matériau au point de formage. Il est important de déterminer la longueur correcte du poinçon et d'ajuster la longueur réelle du poinçon pour répondre aux exigences jusqu'à ce qu'il se fracture ;
4) Un matériau insuffisant sur le site de formage provoque des fissures de traction. Calculez le matériau de dépliage, réparez l'angle R ou réduisez la hauteur de formage ;
5) Mauvais positionnement, provoquant des défauts de moulage. Ajuster le dispositif de positionnement ou d'alimentation ;
6) L'espace de formage est trop petit, provoquant une déchirure ou une déformation et un ajustement de l'espace.
13. Cotes de pliage
1) L'erreur d'angle causée par le fait que le moule n'est pas ajusté en place entraîne un écart de taille, une mauvaise hauteur de fermeture ou une mauvaise différence d'angle ;
2) Une élasticité insuffisante entraîne un mauvais angle, entraînant un écart dimensionnel et le remplacement du ressort ;
3) Le matériau ne répond pas aux exigences, ce qui entraîne un mauvais remplacement de l'angle et de la taille ou un réajustement de l'écart de l'écart ;
4) L'écart de l'épaisseur du matériau provoque des défauts d'angle, entraînant un écart de taille. L'épaisseur du matériau est déterminée et le matériau est remplacé ou la différence d'écart est réajustée ;
5) Un mauvais positionnement entraîne un écart de taille. Le réglage du positionnement rend la taille correcte ;
6) Des erreurs de conception ou de traitement entraînent un soudage et un meulage intermittents entre les blocs d'assemblage public pliés, éliminant les espaces entre les blocs et entraînant de petites dimensions de pliage ;
7) Le public en formation n'a pas d'angle R et, dans des circonstances normales, la hauteur de courbure de l'angle R de réparation publique en formation est trop petite ;
8) Les dimensions de flexion des deux côtés sont trop grandes pour un renforcement par compression ;
9) La flexion et la traction unilatérales provoquent une instabilité de la taille, augmentent la force du ressort, ajustent le positionnement ;
10) Écarts déraisonnables, provoquant de mauvais angles et des écarts dimensionnels, réparer les écarts ;
11) La hauteur du couteau pliant n'est pas suffisante et le poinçon de pliage est trop court pour rentrer dans le couteau pliant. Cela augmente la hauteur du couteau pliant, ce qui amène le poinçon de pliage à s'adapter autant que possible à la position du couteau pliant, ce qui entraîne des angles plus défavorables ;
12) Lors du pliage, la vitesse est trop rapide, provoquant une déformation à la racine du pliage. Ajustez le rapport de vitesse et choisissez une vitesse raisonnable ;
13) La structure n'est pas raisonnable et le couteau pliant n'est pas inséré dans le gabarit fixe. Lors du fraisage de la rainure et de l'insertion du couteau pliant dans le gabarit pour l'estampage, l'espace devient plus grand ;
14) La dureté du traitement thermique mâle formé n'est pas suffisante, ce qui entraîne une rupture de la conduite de pression ou un aplatissement de la conduite de pression mâle reformée.
14. Pas de décharge
1) Mauvais positionnement ou réglage de l'alimentation des dispositifs de positionnement ou d'alimentation ;
2) Évitement, broyage et évitement insuffisants ;
3) Le pilier de guidage interne est endommagé, ce qui entraîne une mauvaise activité de fabrication des panneaux. Remplacez le pilier de guidage interne ;
4) Remplacez le poinçon s'il est tiré ou si la surface n'est pas lisse ;
5) Réorganiser raisonnablement la position de la broche matérielle supérieure ;
6) Force du matériau supérieur insuffisante ou force de dénudage insuffisante, remplacez le ressort du matériau supérieur ou le ressort de dénudage ;
7) La coordination entre le poinçon et la plaque de serrage n'est pas fluide, et la réparation du poinçon et de la plaque de serrage rend la coordination entre le poinçon et la plaque de serrage lisse ;
8) Si le curseur formé ne s'ajuste pas facilement, ajustez le curseur et la rainure de guidage pour qu'ils s'ajustent facilement ;
9) Traitement thermique inapproprié pendant la fabrication des plaques, déformation après emboutissage pendant un certain temps, re-meulage et fabrication des plaques pour corriger la déformation ;
10) Si le poinçon est trop long ou si la longueur de la goupille de matériau supérieure n'est pas suffisante, augmentez la longueur de la goupille de matériau supérieure ou remplacez-la par un poinçon d'une longueur appropriée ;
11) Remplacez le poinçon lorsque le poinçon est cassé ;
12) Le gabarit n'est pas magnétisé et la pièce est remontée pour démagnétiser le gabarit.
15. Livraison de matériel irrégulière
1) Le moule n'est pas correctement aligné, ce qui fait que la bande de matériau n'est pas dans la même ligne droite que l'alimentateur et que le moule est réaligné ou que l'alimentateur est ajusté ;
2) Machine de nivellement ou remplacement du matériau en cas de réglage inégal de la courroie ;
3) Le non-déchargement provoque une alimentation inégale, reportez-vous aux solutions de non-déchargement ;
4) Ajustez le positionnement trop serré ;
5) Ajustez la goupille de guidage si elle est trop serrée ou si la position du mur droit est trop longue ;
6) Si le poinçon n'est pas fixé correctement ou est trop long et interfère avec la bande de matériau, remplacez-le par un poinçon de longueur appropriée et fixez-le à nouveau ;
7) La tige de matériau supérieure est trop courte, ce qui provoque une interférence entre la bande de matériau et le bloc formé. Ajustez la longueur de la broche du matériau supérieur pour éviter les interférences ;
8) Mauvaise disposition de la position du bloc flottant et réglage de la position du bloc flottant.
16. Mauvais rivetage
1) Hauteur de fermeture incorrecte du moule, rivetage inadéquat et réglage de la hauteur de fermeture ;
2) La pièce n'est pas en place et l'écart de positionnement est ajusté pour le positionnement ;
3) Avant le rivetage, si la pièce est défectueuse, confirmez le trou de germination. Reportez-vous à la solution au défaut du trou de germination pour confirmer si le trou de rivetage est chanfreiné. S'il n'y a pas de chanfrein, augmentez le chanfrein ;
4) Si la longueur du poinçon à riveter n'est pas suffisante, remplacez-le par un poinçon de longueur adaptée ;
5) Confirmez que le poinçon à riveter ne répond pas aux exigences et utilisez un poinçon à riveter qui répond aux exigences.
17. Manquant ou installé
1) Poinçonnage minutieux et erroné lors d’un assemblage accidentel ;
2) Les poinçons sans marquage directionnel sont marqués avec des poinçons directionnels.
18. Installation incorrecte des vis
1) Ne pas connaître l'épaisseur du gabarit, sachant que l'épaisseur du gabarit est trop longue ou trop courte ;
2) Pas assez prudent et assez inexpérimenté pour choisir les vis appropriées.
19. Démontage et montage des moules
1) Si le trou d’épingle n’est pas essuyé, le trou d’épingle et la goupille doivent être essuyés. Lors du démontage du moule, la goupille de positionnement doit être retirée en premier. S'il est facile d'endommager le moule, des vis doivent d'abord être utilisées pour le guider, puis le trou de la goupille de positionnement doit être percé ;
2) N'endommagez pas le trou de la goupille lorsque l'installation et le démontage du programme de moule sont incorrects et que la goupille tombe.
20. Goupille de positionnement
1) Lorsque la paroi du trou est rugueuse ou rayée, provoquant un assemblage trop serré du moule, vérifiez soigneusement si le trou d'épingle est rendu rugueux, sinon le trou d'épingle qui ne peut pas être percé doit être alésé ;
2) Si le trou d'épingle est décalé ou s'il n'y a pas de trou d'échappement en dessous, ajoutez un trou d'échappement de goupille de positionnement.
21. Printemps trop long
1) Ne pas prêter attention à mesurer la profondeur du trou du ressort, à calculer la quantité de compression du ressort et à le resélectionner ne peut pas être enfoncé ;
2) Pas assez prudent, manque d'expérience, point mort bas du ressort approprié.


