


Étapes d'alignement des outils du centre d'usinage CNC
Prendre le centre de la pièce comme exemple
La pièce carrée 1 est poussée vers l'avant, la fraise est déplacée vers le côté gauche de la pièce, mémorisez la valeur X, soulevez la fraise, déplacez-vous vers le côté droit de la pièce, déplacez-vous vers la droite, rappelez-vous la valeur X, prenez la moyenne de ces deux valeurs X, et enregistrez-les sur X dans G54. 2. La broche tourne vers l'avant, la fraise est déplacée vers l'avant de la pièce, rappelez-vous la valeur Y, soulevez la fraise, déplacez-vous vers l'arrière de la pièce, déplacez-vous vers l'arrière, rappelez-vous la valeur Y, prenez la moyenne de celles-ci. deux valeurs Y et enregistrez-les sur Y dans G54. 3. La broche tourne vers l'avant, appuyez lentement la fraise contre la surface supérieure de la pièce, rappelez-vous la valeur Z et écrivez-la sur le Z de G54. L'instruction G92 est utilisée pour établir un système de coordonnées de pièce, lié à la position actuelle de l'outil.
Le format d'application de cette instruction est : G92 X_ Y_ Z_, Sa signification est que la valeur de coordonnée de la position actuelle de l'outil dans le système de coordonnées de la pièce est (X _, Y_, Z_).
(1) Contacter le contour de la pièce avec une fraise dans la direction X pour obtenir une valeur de lecture M1. Déplacez la broche dans la direction X pour entrer en contact avec l'autre côté du contour de la pièce afin d'obtenir deux degrés M2. Entrez M=M2-M1 sur la page de mesure de compensation d'outil ;
(2) Contacter le contour de la pièce avec une fraise dans la direction Z pour obtenir une valeur de lecture N1. Déplacez la broche dans la direction Z pour entrer en contact avec l'autre côté du contour de la pièce afin d'obtenir le sol de deux degrés N2. Entrez N=MN2-N1 sur la page de mesure de compensation d'outil.
(3) Le but de l'alignement de la fraiseuse-outil est de déterminer la relation de position spatiale entre le système de coordonnées de la pièce et le système de coordonnées de la machine via l'outil ou l'outil d'alignement d'outil, et de saisir les données d'alignement de l'outil dans l'emplacement de stockage correspondant. Il s'agit du contenu opérationnel le plus important dans l'usinage CNC, et sa précision affectera directement la précision de l'usinage des pièces. L'opération d'alignement des couteaux est divisée en alignement des couteaux X, Y et Z.
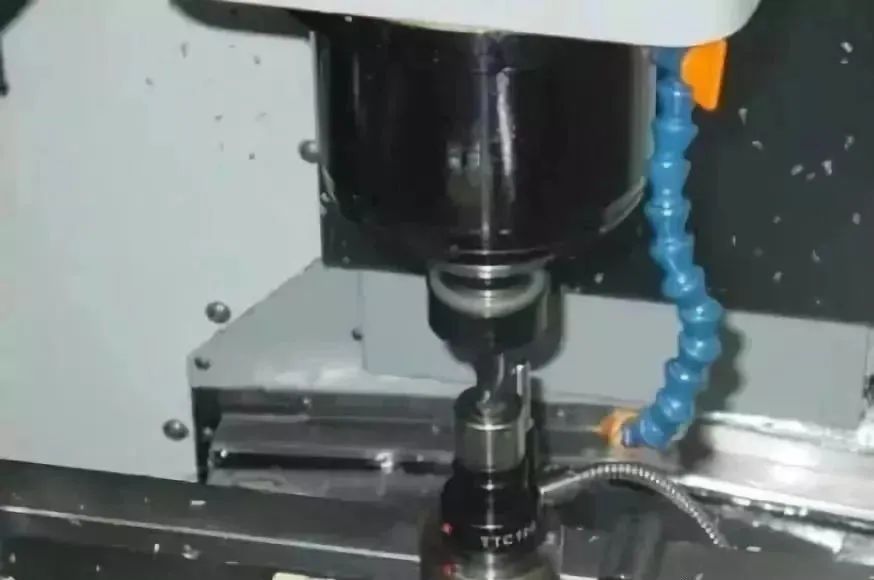
1, méthode d'alignement des couteaux
Selon les conditions existantes et les exigences de précision d'usinage, la méthode d'alignement de l'outil peut être sélectionnée, y compris la méthode de coupe d'essai, l'alignement de l'outil de recherche de bord, l'alignement de l'outil de l'instrument d'alignement de la machine-outil, l'alignement automatique de l'outil, etc. La méthode de coupe d'essai a une faible précision dans L'alignement des outils et les détecteurs de bords et les régleurs de direction Z couramment utilisés dans l'usinage ont une efficacité élevée et peuvent garantir la précision de l'alignement des outils.
2, outil de réglage des couteaux
1. Recherche de bord
Le détecteur de bord est principalement utilisé pour déterminer les valeurs X et Y de l'origine du système de coordonnées de la pièce dans le système de coordonnées de la machine, et peut également mesurer les dimensions simples de la pièce. Il existe deux types de détecteurs de bords : excentriques et photoélectriques, parmi lesquels le photoélectrique est le plus couramment utilisé. La tête de mesure du détecteur de bord photoélectrique est généralement une bille d'acier de 10 mm, qui est serrée par un ressort sur la tige de mesure du détecteur de bord photoélectrique. Lorsqu'il touche la pièce, il peut reculer et conduire le circuit en émettant un signal lumineux. La position des coordonnées de la surface mesurée peut être obtenue grâce à l'indication du détecteur de bord photoélectrique et à la position des coordonnées de la machine-outil. La méthode d'utilisation spécifique est illustrée dans l'exemple suivant d'alignement d'outil.
2. Régleur d'axe Z
Le dispositif de réglage de l'axe Z est principalement utilisé pour déterminer les coordonnées de l'axe Z de l'origine du système de coordonnées de la pièce dans le système de coordonnées de la machine, ou pour déterminer la hauteur de l'outil dans le système de coordonnées de la machine. Le dispositif de réglage de l'axe Z a des types tels que photoélectrique et pointeur, et utilise des indicateurs photoélectriques ou des pointeurs pour déterminer si l'outil est en contact avec l'aligneur d'outil. La précision de l'alignement de l'outil peut généralement atteindre 0,005 mm. Le régleur de l'axe Z est équipé d'un support de jauge magnétique, qui peut être fermement fixé à la pièce ou au luminaire, et sa hauteur est généralement de 50 mm ou 100 mm.
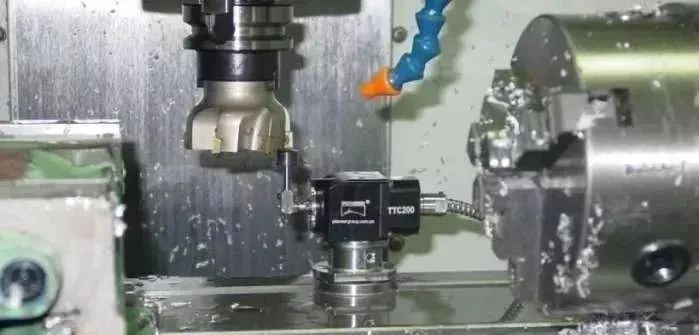
3, pièces d'alignement d'outils, utilisant le détecteur de bord pour l'alignement des outils
Les étapes détaillées sont les suivantes :
1. Alignement des couteaux dans les directions X et Y
(1) Installez la pièce sur l'établi de la machine-outil à l'aide d'un dispositif de fixation et laissez les positions de mesure pour le détecteur de bord sur les quatre côtés de la pièce pendant le serrage.
(2) Déplacez rapidement l'établi et la broche pour rapprocher la sonde du détecteur de bord du côté gauche de la pièce à usiner ;
(3) Utilisez l'opération de réglage fin pour toucher lentement la tête de mesure sur le côté gauche de la pièce jusqu'à ce que le détecteur de bord s'allume. Enregistrez la valeur de la coordonnée X dans le système de coordonnées de la machine à ce moment-là, par exemple -310.300 ;
(4) Soulevez le détecteur de bord sur la surface de la pièce, déplacez rapidement la table de travail et la broche et rapprochez la tête de mesure du côté droit de la pièce ;
(5) Utilisez l'opération de réglage fin pour toucher lentement la tête de mesure sur le côté gauche de la pièce jusqu'à ce que le détecteur de bord s'allume. Enregistrez la valeur de la coordonnée X dans le système de coordonnées mécaniques à ce moment-là, par exemple -200.300 ;
(6) Si le diamètre de la tête de mesure est de 10 mm, la longueur de la pièce est de -200.300- (-310.300) -10=100. Sur cette base, la valeur de coordonnée X de l'origine du système de coordonnées de la pièce W dans le système de coordonnées de la machine est -310.300+100/2+5=-255.300 ;
(7) De même, la coordonnée Y de l'origine du système de coordonnées de la pièce W dans le système de coordonnées mécanique peut être mesurée
2. Alignement des couteaux dans la direction Z
(1) Retirez le détecteur de bord et installez les outils d'usinage sur la broche ;
(2) Placez le dispositif de réglage de l'axe Z (ou le bloc d'outils à hauteur fixe, le même ci-dessous) sur la surface plane de la pièce à usiner ;
(3) Déplacez rapidement la broche pour rapprocher la face d'extrémité de l'outil de la surface supérieure du dispositif de réglage de l'axe Z ;
(4) Utilisez une opération de réglage fin pour que la face d'extrémité de l'outil entre lentement en contact avec la surface supérieure du dispositif de réglage de l'axe Z jusqu'à ce que son pointeur indique la position zéro ;
(5) Enregistrez la valeur Z dans le système de coordonnées de la machine à ce moment-là, par exemple -250.800 ;
(6) Si la hauteur du dispositif de réglage de l'axe Z est de 50 mm, la valeur de la coordonnée Z de l'origine du système de coordonnées de la pièce W dans le système de coordonnées mécanique est -250.800-50- (30-20 )=-310.800.
3. Saisissez les valeurs mesurées X, Y et Z dans l'adresse de stockage du système de coordonnées de la pièce de la machine-outil (généralement en utilisant le code G54-G59 pour stocker les paramètres d'alignement de l'outil).
4, Notes : Pendant l'opération d'alignement des couteaux, les problèmes suivants doivent être notés :
(1) Utiliser le bon outil pour l'alignement des outils en fonction des exigences de traitement et contrôler les erreurs d'alignement des outils ;
(2) Pendant le processus d'alignement de l'outil, la précision de l'alignement de l'outil peut être améliorée en modifiant la vitesse d'avance de réglage fin ;
(3) Soyez prudent lors de l'alignement du couteau, faites particulièrement attention à la direction du mouvement pour éviter le risque de collision ;
(4) Les données de correspondance des couteaux doivent être stockées dans l'adresse de stockage correspondante du programme pour éviter des conséquences graves causées par des erreurs d'appel.
L'entrée et la modification des valeurs de compensation d'outil sont basées sur la taille et la position réelles de l'outil, et la valeur de compensation de rayon d'outil et la valeur de compensation de longueur d'outil sont entrées dans l'emplacement de stockage correspondant du programme. Il convient de noter que l'exactitude des données compensées, des symboles et de l'adresse des données constituera une menace pour le traitement, entraînant un risque de collision ou de rebut de traitement.


